
Kako odabrati zavarivač za mašine za zavarivanje laserskim vlaknima
Ako vodite fiber laser za varivo , žica je pola posla. Ako ne izaberete kako treba, dobijate prskanje, poroznost, hladno krilo ili zavarivanje koje izgleda dobro, ali kasnije propada.
Prvo, povežite žicu sa osnovnim metalom. Za 304 nehrđajući, koristite ER308L. Za 316, ER316L. Ugljenični čelik kao Q235 uzima ER70S-6. Aluminijum 6061 radi sa ER4043; 5083 je bolji sa ER5356. Brassu treba HS221. Neispunjena hemija dovodi do pukotina, slabe otpornosti na koroziju ili slabih spojeva.
Drugo, podudaraj prečnik žice sa debljinom ploče. Tanka ploča treba tanku žicu. 0,51,5 mm ploča: 0,8 mm žica. 1,5-3,0 mm: 1,0 mm. 3,04,5 mm: 1,2 mm ili 1,6 mm. Za deblju ploču sa velikom potrebom za punjenjem, dvostruke 1,0 mm žice mogu pomoći.
Treće, podudaraj prečnik žice sa laserskom snagom. 0,8 mm žica oko 1000W. 1,0 mm za 15002000W. 1.21.6 mm ili dvostruko napajanje za 20003000W i više. Previše tanak rizik izgoriti kroz. Previše debljine izaziva nepotpunu fuziju.
Onda proveri kvalitetu žice pre utovara. Otriši alkoholom, pahun mora ostati bijeli. Ne rđa; žica treba da bude svetla srebrna ili metalna. Bakrno premazovanje treba da bude ispod 0,5%. Dratu čuvaj zapečaćenu i suvu. Prljava ili vlažna žica loše se hrani i pogoršava se.
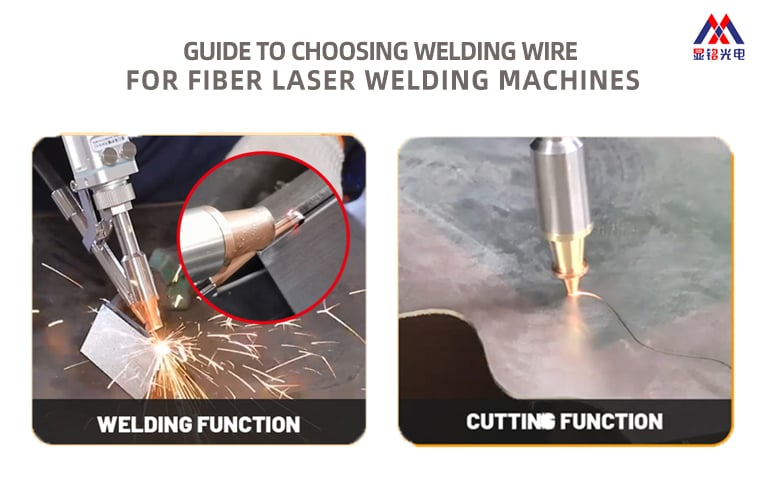
Ako mašina ima i funkciju rezanja, ne treba vam žica za punjenje pri rezanju. U slučaju da je primjena ispitivanja u skladu sa člankom 6. Proveri dušicu i poziciju žarišta. Parametri rezanja su različiti od zavarivanja, pa slijedite priručnik mašine.
Kratka verzija: materijal za meč, debljina i snaga. Testirajte uzorak pre pune serije. Ako niste sigurni, pošalji svoj osnovni metal, debljinu i snagu mašine našem inženjerskom timu - Šta? Pomoći ćemo vam da izaberete pravu žicu i podešavanja.
