
Sådan vælger du svejsetråd til fiberlasersvejsemaskiner
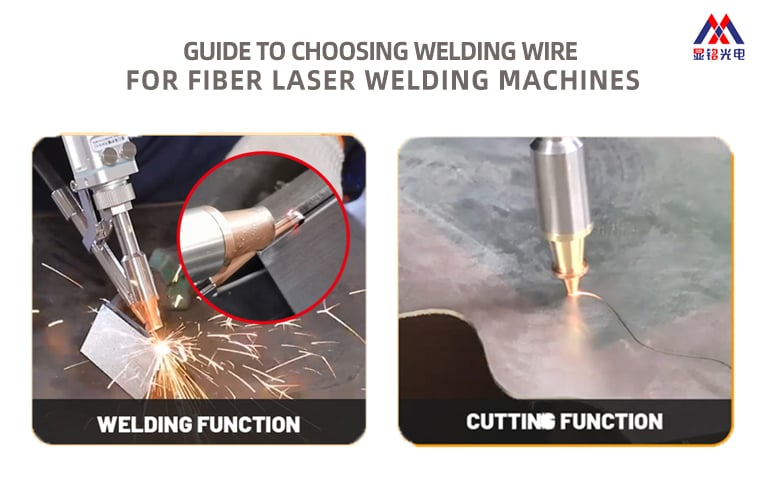
Hvis du driver en maskiner til laservæsning af fibre , tråden er halvdelen af jobbet. Vælg forkert, og du får sprøjt, porøsitet, kold overlapning eller en svejsning, der ser fin ud, men svigter senere.
Først skal tråden matche dit grundmetal. Brug ER308L til rustfrit stål 304. Brug ER316L til rustfrit stål 316. Kulstål som Q235 kræver ER70S-6. Aluminium 6061 fungerer med ER4043; 5083 passer bedre med ER5356. Messing kræver HS221. Forkert kemisk sammensætning fører til revner, dårlig korrosionsbestandighed eller svage forbindelser.
For det andet skal tråddiameteren matche pladetykkelsen. Tynd plade kræver tynd tråd. Pladetykkelse 0,5–1,5 mm: 0,8 mm tråd. 1,5–3,0 mm: 1,0 mm tråd. 3,0–4,5 mm: 1,2 mm eller 1,6 mm tråd. Ved tykke plader med høj påfyldningsbehov kan dobbeltføring af 1,0 mm tråd hjælpe.
For det tredje skal tråddiameteren matche laserens effekt. 0,8 mm tråd ved ca. 1000 W. 1,0 mm tråd ved 1500–2000 W. 1,2–1,6 mm tråd eller dobbeltføring ved 2000–3000 W og derover. For tynd tråd risikerer du gennemburning. For tyk tråd opstår ufuldstændig smeltning.
Kontroller da ledningens kvalitet, inden du læser den. Rens med alkohol – bomuldsudstyr skal forblive hvidt. Ingen rust; ledningen skal være lys sølvfarvet eller metallisk. Kobberbelægning skal være under 0,5 %. Opbevar ledningen tæt lukket og tør. Snavset eller fugtig ledning fødes dårligt og svejser endnu dårligere.
Hvis din maskine også har en skære-funktion, har du ikke brug for tilførselsledning ved skæring. Brug argon eller nitrogen ved 15 L/min eller mere. Kontroller dyse og fokalposition. Skæreparametre adskiller sig fra svejseparametre, så følg din maskines brugsanvisning.
Den korte version: vælg materiale, tykkelse og effekt, der passer sammen. Test en prøve, inden du påbegynder en fuld parti. Hvis du er i tvivl, send din grundmetal, tykkelse og maskineffekt til vores ingeniørteam . Vi hjælper dig med at vælge den rigtige ledning og de rigtige indstillinger.
