
Vom Demo-Betrieb zur täglichen Serienfertigung: Wiederholbare Hand-Laserreinigung durch alle Bediener
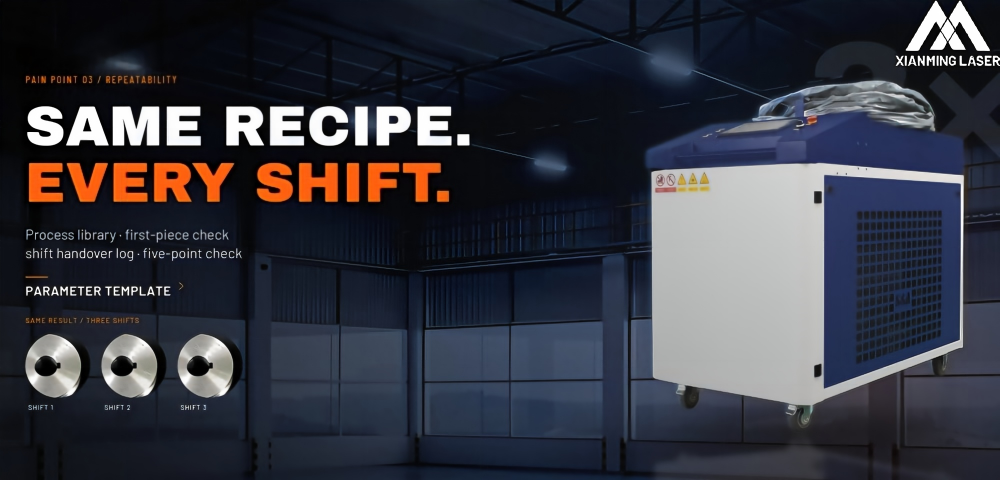
Zwei Werkstätten führen denselben Vorgang durch 6000-W-Reiniger an derselben Stelle. Eine erreicht ein gleichmäßiges Ergebnis und eine stabile Zykluszeit. Die andere weist am Montag Wärmefärbung auf, am Mittwoch unvollständige Lackentfernung und am Freitag eine beschädigte Linse. Der Unterschied liegt selten beim Bediener – vielmehr darin, ob der Vorgang unabhängig von der Hand des Bedieners definiert ist.
Warum 6000 W die Unterschiede zwischen Bedienern verstärkt: Bei 6000 W ist das Energiefenster im manuellen Betrieb enger. Eine geringfügige Änderung des Abstands, des Winkels oder der Fahrgeschwindigkeit verändert die Energiedichte so stark, dass sich das Ergebnis ändert. Ein 3000-W-Gerät toleriert zögerliches Handeln; ein 6000W Laserreinigungsmaschine dokumentiert es.
Die vom Hersteller selbst angegebenen Werte verdeutlichen, wie viele Variablen im Spiel sind: Scangeschwindigkeit von 1.000 bis 40.000 mm/s, Scanbreite von 20 bis 500 mm sowie Leistung, Frequenz, Tastverhältnis, Schwinggeschwindigkeit und Schwinglänge. Zudem fordert die Bedienungsanleitung den Bediener auf, den Abstand zwischen Düse und Werkstück konstant zu halten und die Handgeschwindigkeit gleichmäßig zu steuern. Das ist guter Rat – doch noch kein definierter Prozess.
Eine Schulung nach der Methode „Beobachte mich und versuche es selbst“ vermittelt ein Gefühl, keinen Prozess. Ein Prozess benötigt einen Namen, einen schriftlich festgelegten Parametersatz, ein Akzeptanzkriterium und ein Foto eines guten Bauteils.
Eine Vier-Schritt-Rezept-Methode
Ziel ist es, die niedrigste Energie zu finden, mit der die Beschichtung in einem Durchgang vollständig entfernt wird; diese Einstellung wird dann festgelegt. Höhere Energie ist nicht besser; sie liegt lediglich näher an der Schadensschwelle des Substrats.
Schritt 1 – Geometrie fixieren. Stellen Sie den Abstand zwischen Fokuslinse am Kopf und Werkstück ein, halten Sie den Kopf in einem Winkel von 90° ± 10° und verwenden Sie bei ebenen Teilen eine Rollenführung oder einen Abstandshalter. Markieren Sie die Überlappungsrichtung, damit zwei Bediener dieselbe Spur erzeugen.
Schritt 2 – Breite und Überlappung einstellen. Beginnen Sie mit einer Spurbreite, die der Kontur entspricht – nicht mit der maximal möglichen Breite – und wählen Sie als ersten Versuch eine Überlappung von 30–50 %. Breitere Spuren verteilen die Wärme; zu große Überlappung führt zu Wärmestau.
Schritt 3 — Ermitteln der minimal wirksamen Energie. Beginnen Sie schnell und mit niedriger Leistung, erhöhen Sie dann die Leistung oder verringern Sie die Geschwindigkeit, bis die Beschichtung in einem Durchgang entfernt ist. Reduzieren Sie die Leistung um 10–15 % und prüfen Sie auf Wärmetönung, Verfärbung, eine sichtbare Spur oder Substratverlust. Diese Reduzierung schützt das Bauteil.
Schritt 4 — Rezept speichern und benennen. Benennen Sie es nach Werkstoff, Beschichtung, Dicke und Spurbreite, z. B. "Kohlenstoffstahl / fester Rost / 80 µm / 40 mm Spur". Speichern Sie es in der Prozessbibliothek, fügen Sie Vorher-und-Nachher-Fotos an und dokumentieren Sie den Gasdruck sowie die Objektivstunden bei Freigabe. Ein Rezept ohne Namen und Foto ist bloß ein Gerücht.
Gewährleisten Sie Wiederholbarkeit über alle Schichten hinweg
Das Bedienfeld unterstützt den Ablauf. Der 10-Zoll-Touchscreen verfügt über einen Prozessbereich zum Speichern und Abrufen gängiger Parameter, eine Diagnoseseite für Objektivtemperaturen, Eingangs- und Ausgangszustände sowie Alarmhistorie und eine Statusleiste für Sicherheitsverriegelung, Laser, Galvo, Luftdruck, Kühlaggregat und Objektivalarme. Nutzen Sie diese Funktionen als Teil der Standardarbeit – nicht erst bei der Fehlersuche nachträglich.
Eine einseitige Arbeitsanweisung genügt für die meisten Zellen. Sie sollte den Rezeptnamen, ein Foto der akzeptierten Oberfläche, das Akzeptanzkriterium, den Gasdruck, den Prüfpunkt für das Objektiv und den Not-Aus-Standort enthalten. Laminieren Sie sie am Gerät.
Führen Sie zu Beginn jeder Schicht und nach jedem Objektivwechsel eine Erststückprüfung durch: rotes Licht zentriert, Testfeld auf Ausschussmaterial, visuelle Objektivprüfung, Wasser bei 25 °C. Dokumentieren Sie das Ergebnis. Dies ist eine zweiminütige Routine, die die meisten Probleme erkennt, die andernfalls zu einem ganztägigen Ausschussereignis führen würden.
Wenn die Bauteilfamilie dies rechtfertigt, beseitigt ein einfacher linearer Schiebetisch oder ein Drehpositionierer die Handspeed-Varianz besser als jeder Trainings-Slogan. Für Reparatur- und Außeneinsätze ist der handgehaltene Kopf das richtige Werkzeug, und das Rezept sowie die Erststückprüfung gewährleisten die Konsistenz.
Wenn die Bauteilfamilie dies rechtfertigt, beseitigt ein einfacher linearer Schiebetisch oder ein Drehpositionierer die Handspeed-Varianz besser als jeder Trainings-Slogan. Für Reparatur- und Außeneinsätze ist der handgehaltene Kopf das richtige Werkzeug, und das Rezept sowie die Erststückprüfung gewährleisten die Konsistenz.
Halten Sie die Rollen klar getrennt: Operatoren sind für die Ausführung des Rezepts und die Erststückprüfung verantwortlich; Ingenieure für die Erstellung und Freigabe des Rezepts. Einem Operator aufzutragen, ein Rezept an einer 6000-W-Maschine zu erfinden, ist der Weg, auf dem Wärmefärbung und verbrannte Linsen in den Prozess gelangen.
Sicherheit und Konformität gehören zur Wiederholbarkeit.
Ein Prozess, der davon abhängt, dass sich der Operator daran erinnert, eine Schutzbrille zu tragen, ist kein Prozess. Die Maschine enthält einen Faserlaser der Klasse IV: unsichtbar, intensiv und gefährlich – selbst bei diffuser Reflexion. Schutzbrillen, hitzebeständige Handschuhe, ein sauberer Arbeitsbereich, ein Feuerlöscher mit mindestens 4 kg Füllmenge sowie die strikte Regel „niemals unbeaufsichtigt laufen lassen“ gehören in die Arbeitsanweisung – nicht in eine Schublade.
Das Steuerungssystem zeigt bereits die wichtigsten Verriegelungen an: Sicherheitsverriegelungsstatus, Muschelalarm, Luftdruck, Kühleralarm und Linsentemperaturalarme. Behandeln Sie einen Alarm als Stoppsignal und nicht als lästige Meldung, die ignoriert oder gelöscht werden soll. Die im Handbuch beschriebene Alarmlogik sowie die Linsentemperatur-Schwellenwerte dienen dem Schutz der Optik vor einem Ausfall.
Für die Einfuhr und die EHS-Prüfung weist das Handbuch die Konformität des Produkts mit den CE-, RoHS-, FDA- und RCM-Richtlinien aus. Bewahren Sie die Konformitätserklärungen zusammen mit den Versanddokumenten auf und stellen Sie sicher, dass die Risikobewertung vor Ort die tatsächliche Installation abdeckt: Reflexionen, Rauchabsaugung, Brandlast und elektrischen Schutz.
