
Kuidas valida keevitusjuhet kiudlaserkeevitusmasinates
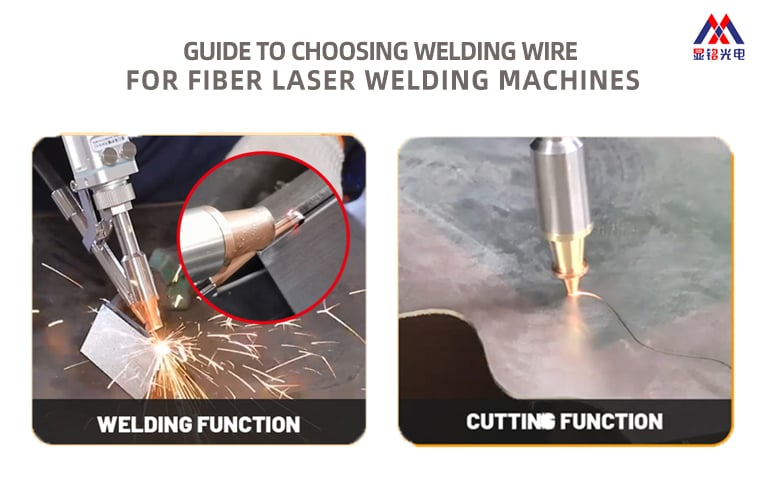
Kui teete kiudlaserkeevitusmasin , siis juhtme valik on poole töö. Vale valik põhjustab pritsimist, poroossust, külmkattumist või keevissi, mis näeb välja korralik, kuid hiljem läheb katki.
Esimesena tuleb juhe sobitada alusmaterjaliga. 304 roostevabale terasle kasutage ER308L-i. 316-le ER316L-i. Süsinikteras Q235 nõuab ER70S-6. Alumiinium 6061 sobib ER4043-ga; 5083 jaoks on parem ER5356. Vaske vajab HS221. Keemiline mittesobivus põhjustab pragusid, halva korrosioonikindluse või nõrgad ühendid.
Teiseks tuleb juhtme läbimõõt sobitada plaadi paksusega. Õhuke plaat nõuab õhukat juhet. 0,5–1,5 mm paksune plaat: 0,8 mm juhe. 1,5–3,0 mm: 1,0 mm. 3,0–4,5 mm: 1,2 mm või 1,6 mm. Paksu plaadi puhul suure täitematerjali nõudmisega aitavad kahekordne 1,0 mm juhe.
Kolmandaks tuleb juhtme läbimõõt sobitada laserenergiaga. 0,8 mm juhe umbes 1000 W juures. 1,0 mm juhe 1500–2000 W juures. 1,2–1,6 mm või kahekordne toide 2000–3000 W ja üle selle. Liiga õhuke põhjustab läbepõlemist. Liiga paks põhjustab ebapiisavat sulamist.
Seejärel kontrollige traadi kvaliteeti laadimise eel. Puhastage alkoholiga – vatupall peab jääma valgeks. Rõngas ei tohi olla roostes; traat peab olema helehall või metallne. Vasest kiht peab olema alla 0,5%. Hoidke traati hermeetiliselt suletud ja kuivas keskkonnas. Murdunud või niiske traat ei liigu korralikult ja keevitustulemus on halvem.
Kui teie seadmel on ka lõikefunktsioon, ei ole lõikes täite-traati vaja. Kasutage argooni või lämmastikku 15 L/min või kõrgemal. Kontrollige pihustit ja fokaalasendit. Lõikeparameetrid erinevad keevitusparameetritest, seega järgige oma seadme kasutusjuhendit.
Lühike versioon: sobitage materjal, paksus ja võimsus. Testige näidist enne täielikku partiid. Kui te pole kindel, saatke oma alusmaterjal, paksus ja seadme võimsus meie inseneritele . Me aitame teil valida õige traadi ja seaded.
