
چگونه سیم جوش را برای دستگاههای جوش لیزر فیبر انتخاب کنیم؟
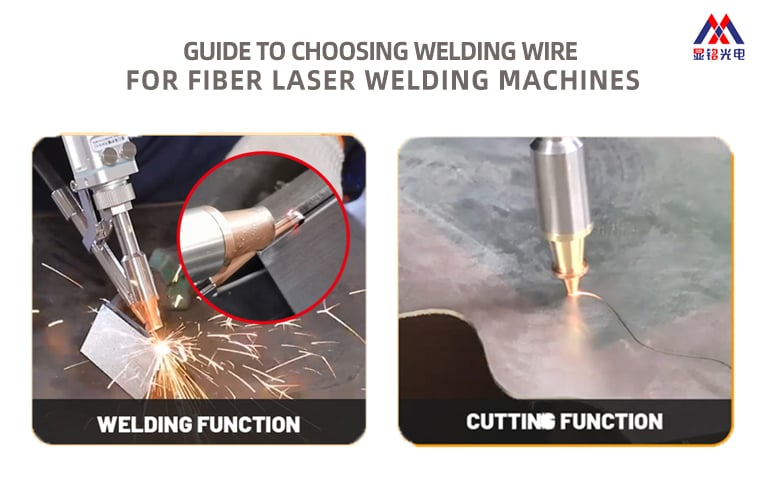
اگر شما یک دستگاه جوش لیزر فیبر , سیم نصف کار است. اگر انتخاب اشتباهی انجام دهید، با پاشش، تخلخل، اتصال سرد یا جوشی روبهرو میشوید که ظاهری مناسب دارد اما بعداً شکست میخورد.
اول، سیم را با فلز پایه خود هماهنگ کنید. برای فولاد ضدزنگ ۳۰۴ از سیم ER308L استفاده کنید. برای ۳۱۶ از ER316L. فولاد کربنی مانند Q235 نیازمند ER70S-6 است. آلومینیوم ۶۰۶۱ با ER4043 سازگان دارد؛ ۵۰۸۳ با ER5356 عملکرد بهتری دارد. برای برنج از HS221 استفاده شود. عدم تطابق شیمیایی منجر به ترکخوردگی، مقاومت ضعیف در برابر خوردگی یا اتصالهای ناپایدار میشود.
دوم، قطر سیم را با ضخامت ورق هماهنگ کنید. ورق نازک نیازمند سیم نازک است. برای ورق ۰٫۵ تا ۱٫۵ میلیمتری از سیم ۰٫۸ میلیمتری، برای ۱٫۵ تا ۳٫۰ میلیمتری از ۱٫۰ میلیمتری، و برای ۳٫۰ تا ۴٫۵ میلیمتری از ۱٫۲ یا ۱٫۶ میلیمتری استفاده کنید. برای ورقهای ضخیم با نیاز بالا به پرکننده، استفاده همزمان از دو سیم ۱٫۰ میلیمتری میتواند کمککننده باشد.
سوم، قطر سیم را با توان لیزر هماهنگ کنید. سیم ۰٫۸ میلیمتری برای توان حدود ۱۰۰۰ وات، سیم ۱٫۰ میلیمتری برای ۱۵۰۰ تا ۲۰۰۰ وات، و سیمهای ۱٫۲ تا ۱٫۶ میلیمتری یا تغذیه دوگانه برای توانهای ۲۰۰۰ تا ۳۰۰۰ وات و بالاتر مناسب است. سیم بسیار نازک خطر سوراخشدن را افزایش میدهد و سیم بسیار ضخیم باعث ادغام ناقص میشود.
سپس کیفیت سیم را قبل از بارگذاری بررسی کنید. با الکل پاک کنید — پنبه باید سفید باقی بماند. هیچ زنگی وجود نداشته باشد؛ سیم باید نقرهای درخشان یا فلزی باشد. پوشش مسی باید کمتر از ۰٫۵ درصد باشد. سیم را در ظرفی دربسته و خشک نگهداری کنید. سیم کثیف یا مرطوب بهدرستی تغذیه نمیشود و جوشکاری آن نیز ضعیف خواهد بود.
اگر دستگاه شما همچنین قابلیت برش دارد، برای برش به سیم پرکننده نیازی نیست. از آرگون یا نیتروژن با دبی ۱۵ لیتر بر دقیقه یا بیشتر استفاده کنید. نازل و موقعیت کانونی را بررسی کنید. پارامترهای برش با پارامترهای جوشکاری متفاوت هستند، بنابراین دستورالعملهای راهنمای دستگاه خود را دنبال کنید.
نسخهٔ خلاصه: جنس، ضخامت و توان را با هم تطبیق دهید. قبل از تولید انبوه، نمونهای را امتحان کنید. اگر مطمئن نیستید، فلز پایه، ضخامت و توان دستگاه خود را به تیم مهندسی ما ارسال کنید . ما به شما کمک میکنیم تا سیم و تنظیمات مناسب را انتخاب کنید.