
फाइबर लेज़र वेल्डिंग मशीनों के लिए वेल्डिंग वायर का चयन कैसे करें
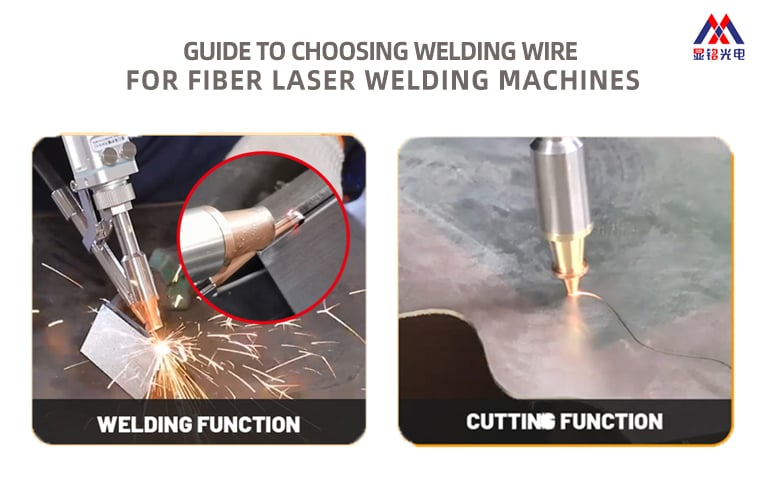
अगर आप एक फाइबर लेजर वेल्डिंग मशीन , तार आधा काम है। गलत चुनाव करने पर आपको स्पैटर, छिद्रता, ठंडा ओवरलैप, या एक ऐसी वेल्ड मिलती है जो अच्छी लगती है लेकिन बाद में विफल हो जाती है।
सबसे पहले, तार को अपनी आधार धातु के साथ मिलाएँ। 304 स्टेनलेस स्टील के लिए ER308L का उपयोग करें। 316 के लिए ER316L। Q235 जैसी कार्बन स्टील के लिए ER70S-6। एल्यूमीनियम 6061 के लिए ER4043 काम करता है; 5083 के लिए ER5356 बेहतर है। पीतल के लिए HS221 की आवश्यकता होती है। रासायनिक संरचना में अमेल से दरारें, कम जंग प्रतिरोध, या कमज़ोर जोड़ बन सकते हैं।
दूसरा, तार के व्यास को प्लेट की मोटाई के साथ मिलाएँ। पतली प्लेट के लिए पतला तार आवश्यक है। 0.5–1.5 मिमी प्लेट: 0.8 मिमी तार। 1.5–3.0 मिमी: 1.0 मिमी। 3.0–4.5 मिमी: 1.2 मिमी या 1.6 मिमी। अधिक भराव की आवश्यकता वाली मोटी प्लेट के लिए दोहरा 1.0 मिमी तार सहायक हो सकता है।
तीसरा, तार के व्यास को लेज़र शक्ति के साथ मिलाएँ। 0.8 मिमी तार लगभग 1000W के लिए। 1500–2000W के लिए 1.0 मिमी। 2000–3000W और उससे अधिक के लिए 1.2–1.6 मिमी या दोहरा फीड। बहुत पतला तार जलने का कारण बन सकता है। बहुत मोटा तार अपूर्ण संलयन का कारण बनता है।
फिर लोड करने से पहले तार की गुणवत्ता की जाँच करें। अल्कोहॉल से पोंछें—कपास सफेद ही बनी रहनी चाहिए। कोई जंग नहीं होनी चाहिए; तार चमकदार चांदी या धात्विक होना चाहिए। तांबे की परत ०.५% से कम होनी चाहिए। तार को सील किए हुए और शुष्क स्थान पर संग्रहित करें। गंदा या आर्द्र तार खराब तरीके से फीड होता है और वेल्डिंग और भी खराब होती है।
यदि आपकी मशीन में कटिंग का कार्य भी है, तो कटिंग के दौरान आपको फिलर तार की आवश्यकता नहीं होगी। १५ लीटर/मिनट या उससे अधिक की दर से आर्गन या नाइट्रोजन का उपयोग करें। नोज़ल और फोकल स्थिति की जाँच करें। कटिंग के पैरामीटर वेल्डिंग से भिन्न होते हैं, अतः कृपया अपनी मशीन की मैनुअल का पालन करें।
संक्षिप्त संस्करण: सामग्री, मोटाई और शक्ति का मिलान करें। पूर्ण बैच से पहले एक नमूने का परीक्षण करें। यदि आप अनिश्चित हैं, अपनी आधार धातु, मोटाई और मशीन की शक्ति हमारी इंजीनियरिंग टीम को भेज दें । हम आपको सही तार और सेटिंग्स चुनने में सहायता करेंगे।