
Milyen vastagságot tud egy 1500 W / 2000 W / 3000 W lézeres vágógép vágni?
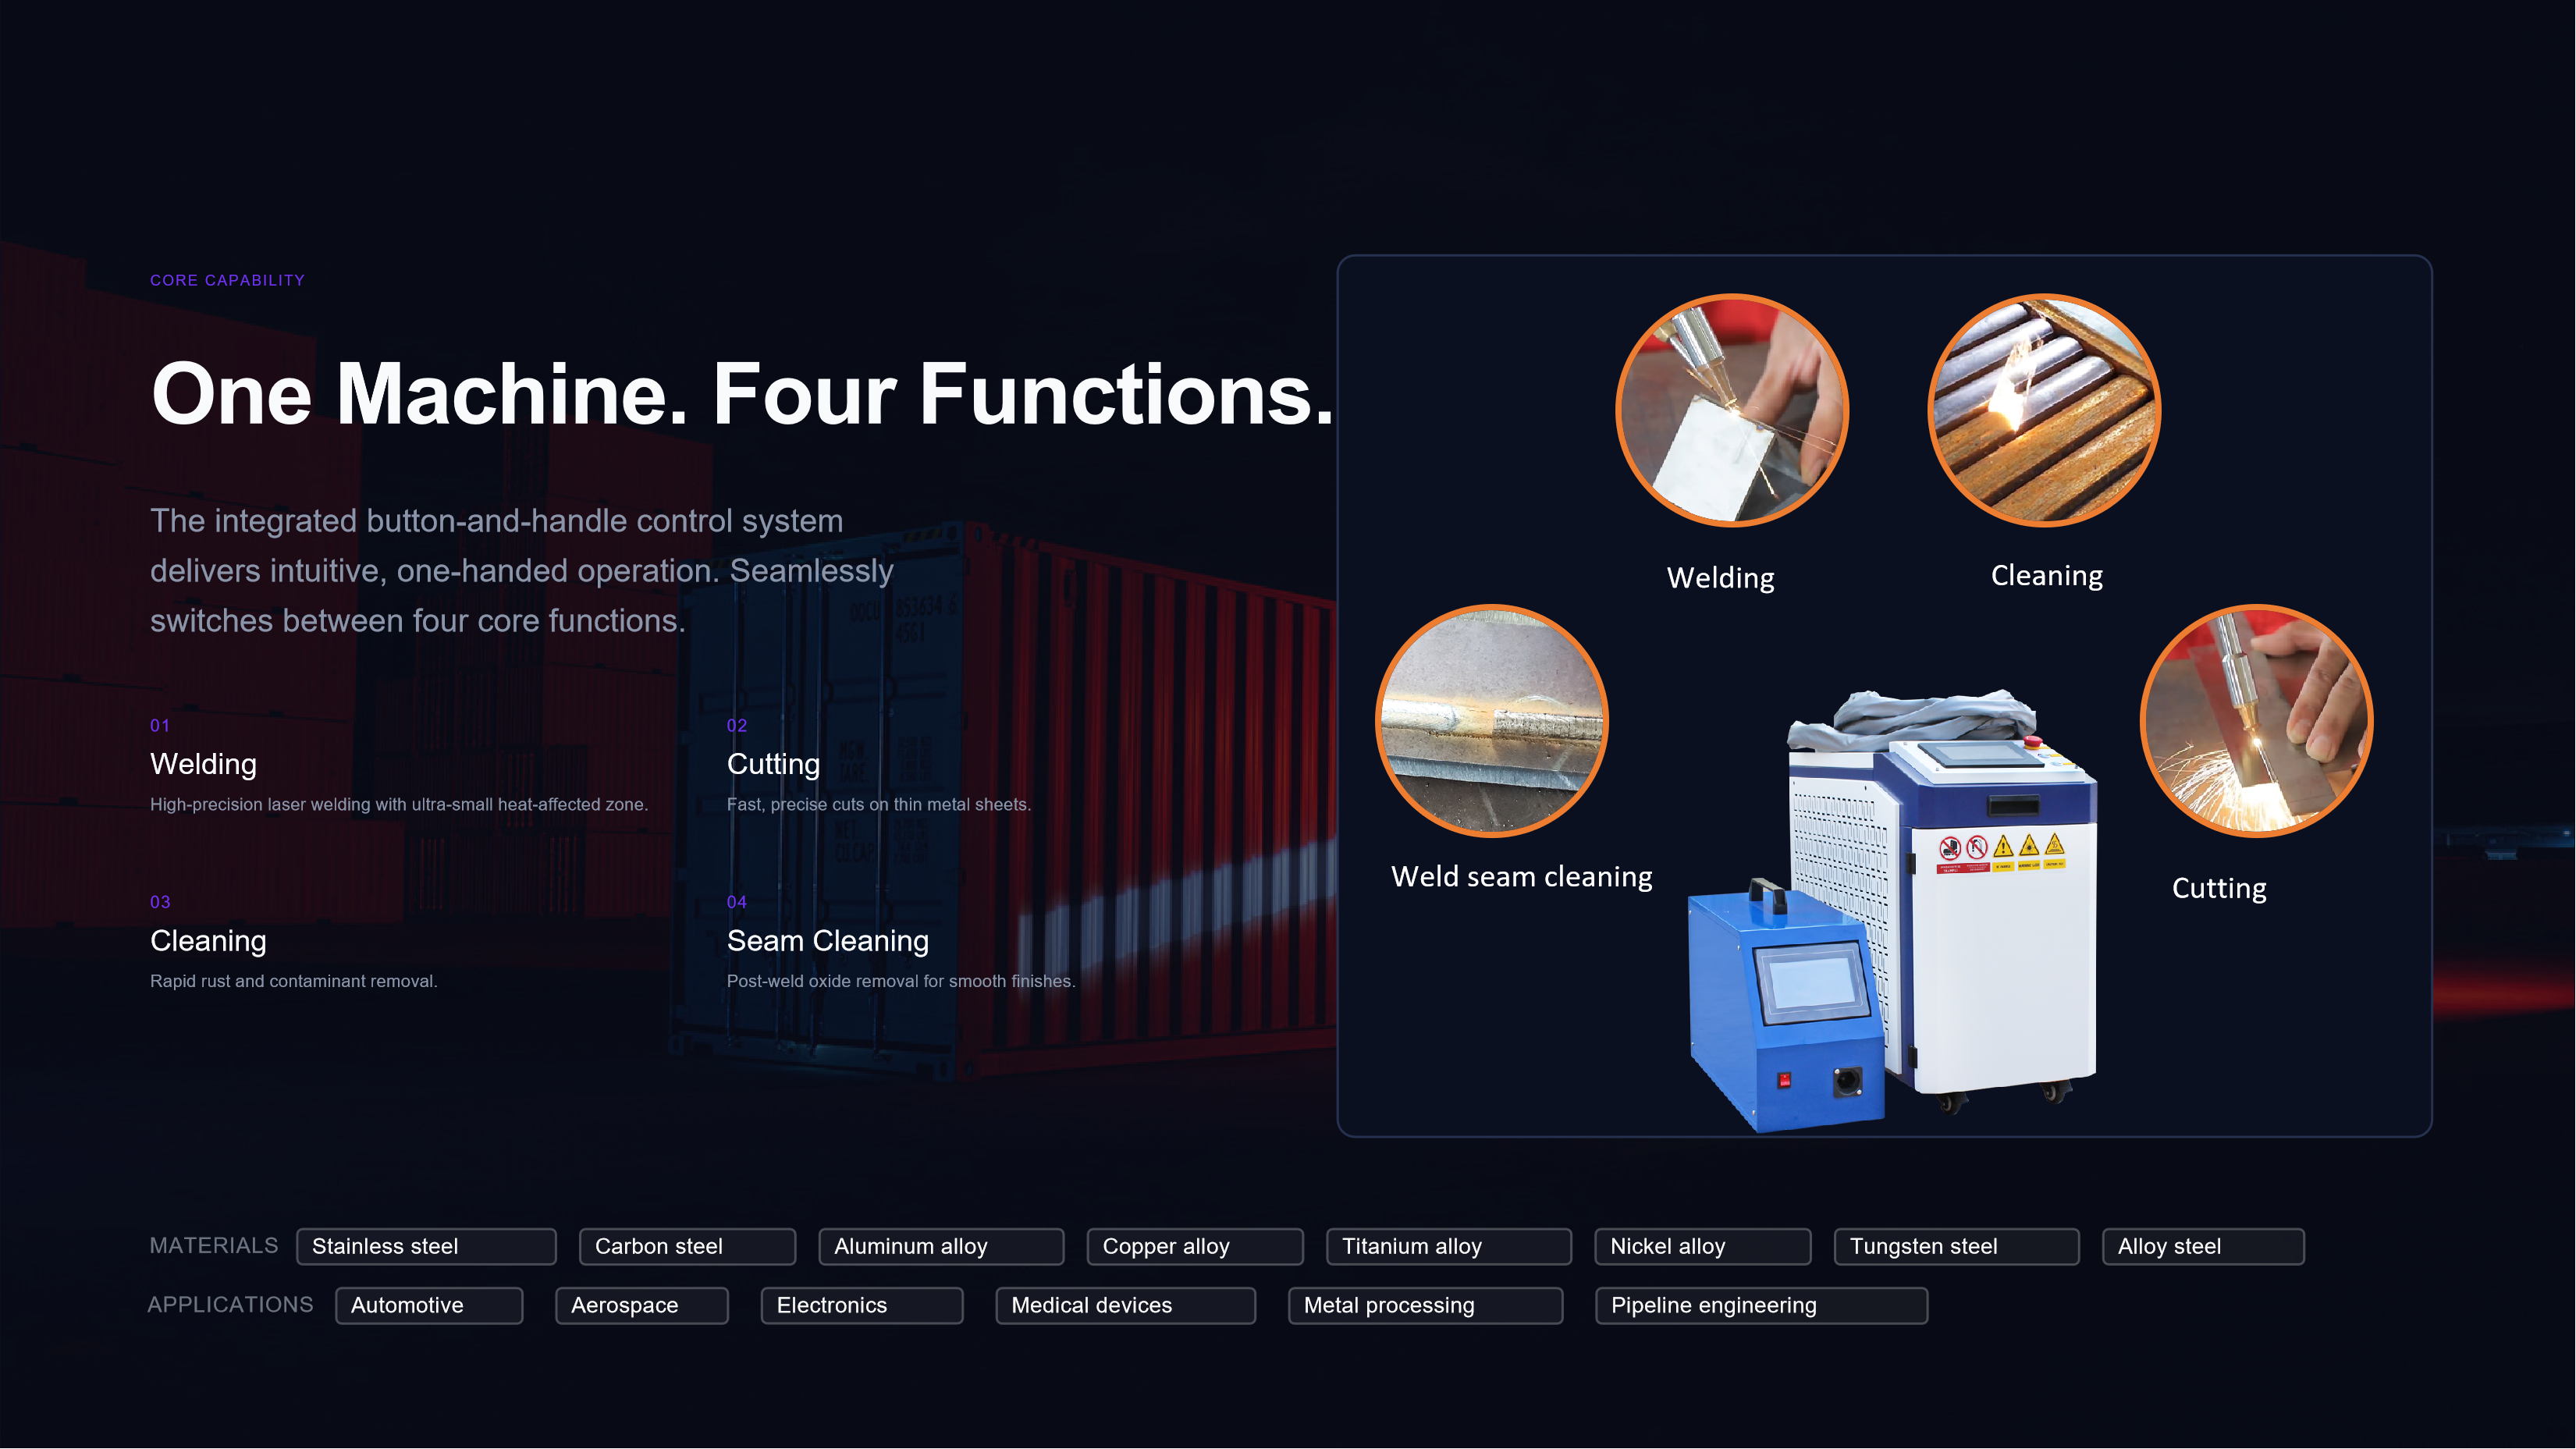
Ha szálas lézeres vágógépet vizsgál auditálás céljából üzletében, és kizárólag a „maximális vastagság” műszaki adatlapra támaszkodik, problémákba ütközhet. Hatalmas különbség van egy gép és a vastag lemez lassú szétválasztása között, illetve egy tiszta, gyártási célokra alkalmazható vágás teljesítése között.
Itt látható a valós képességfelosztás a mindennapi műhelyterhelés alapján.
Gyártási vágási kapacitás (vastagság és sebesség)
| Teljesítményszintre | Szénacél (O₂) | Rozsdamentes acél (N₂) | Alumínium (N₂) |
| 1500W | 12 mm (0,8 m/perc sebességgel) | 5 mm (1,2 m/perc sebességgel) | 4 mm (1,5 m/perc sebességgel) |
| 2000W | 16 mm (0,7 m/perc-nél) | 6 mm (1,5 m/perc-nél) | 6 mm (1,2 m/perc-nél) |
| 3000 W | 20 mm (0,6 m/perc-nél) | 10 mm (1,1 m/perc-nél) | 10 mm (1,0 m/perc-nél) |
Megjegyzés: Ezek alapértelmezett mérőszámok tisztán, maradékanyag-mentesen vágott élekre, magas minőségű optikai elemek és stabil segédgáz-nyomás alkalmazása esetén.
A 1500 W és a 2000 W közötti választás szolgáltató műhelyek számára
Egy 1500 W-os [funkciós lézeres vágógép] zavartalanul kezeli a szokásos lemezgyártást. 1–3 mm-es szénacél és rozsdamentes acél gyors, jövedelmező sebességgel történő vágását végzi. Ha azonban a megrendeléseiben gyakran szerepel 10 mm-es szénacél vagy 6 mm-es rozsdamentes acél, akkor egy 2000 W-os függőleges lézerforrásra való frissítés szükséges. A plusz teljesítmény tisztább vágási profilt biztosít közepes vastagságú lemezeknél, így munkatársait megmenti a másodlagos maradékanyag kézi csiszolásához szükséges órák eltöltésétől.
A teljesítmény növelése 3000 W-ra a szerkezeti gyártáshoz
3000 W teljesítménynél a gép egy könnyű lemezfeldolgozóról egy nehézüzemű gyártóeszközre vált. Megbízhatóan vágja a 20 mm-es szénacéllemezt és a 10 mm-es rozsdamentes acéllemezt. Fontosabb még, hogy jelentősen csökkenti a ciklusidőt a vékonyabb lemezeknél. Például egy 3000 W-os rendszer majdnem kétszer olyan gyorsan vágja a 2 mm-es rozsdamentes acéllemezt, mint egy 1500 W-os modell, ami drámaian növeli az óránként gyártott alkatrészek számát.
Kritikus paraméterek, amelyek meghatározzák a metszési élt
• Segédgáz-optimálás : Az oxigén (O₂) exoterm reakciót indít el a vastag szénacél vágásához, de oxidréteget hagy maga után. A nitrogén (N₂) hűti a vágási zónát rozsdamentes acél és alumínium esetén, így fényes, hegeszthető él keletkezik.
• Optikai rendszer és fókuszstabilitás: A vastag lemezek vágásához nagyobb átmérőjű fúvóka és mély, negatív fókuszhelyzet szükséges a megolvasztott salak hatékony eltávolításához.
A lényeg
Ne vásároljon 3000 W-os rendszert, ha munkaterhelésének 90%-a 3 mm-nél vékonyabb lemezből áll. Igazítsa a lézer teljesítményét a vágóasztalán legtöbbet használt lemezvastagsághoz.
Ha nem tud dönteni a teljesítménykonfigurációról, tekintse meg frissített [ folyamatos fényű lézeres vágógép katalógusunkat ] a különböző modellek specifikus fúvókaválasztékának, gázfogyasztási arányának és szerkezeti alapterületi méreteinek összehasonlításához.
