
Perché le teste a messa a fuoco automatica Raytools continuano a bruciare le lenti protettive
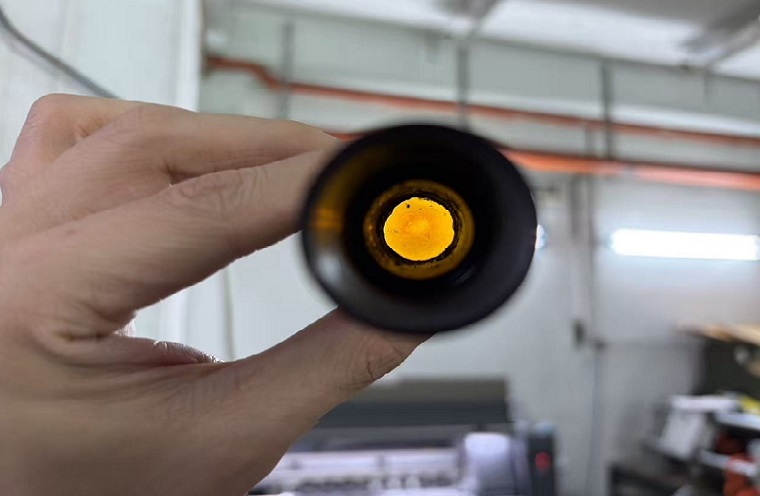
Hai appena sostituito l’obiettivo protettivo ieri. Oggi si è bruciato nuovamente durante la perforazione. Apri il cassetto e lo vedi: una piccola fossetta proprio al centro. È la terza quest’anno.
Prima di buttarlo via, osserva il modello di bruciatura. A Xianming Laser , diciamo sempre ai nostri clienti che il modello di bruciatura rivela esattamente quale problema presenta la vostra configurazione.
Fossetta centrale, dimensioni di una testa di spillo: Schizzi durante la perforazione . Questa è la causa più comune su qualsiasi macchina per taglio laser a fibra . Il metallo fuso schizza verso l’alto attraverso l’ugello e colpisce l’obiettivo. Controlla i parametri di perforazione. Passa dalla perforazione in onda continua a quella a impulsi. Aumenta il ritardo di perforazione di 0,5 s. Assicurati che il ritardo del gas non sia troppo breve: se il laser si attiva prima che il gas fluisca, gli schizzi vanno direttamente sull’obiettivo. Controlla anche l’usura dell’ugello e applica un rivestimento resistente agli schizzi.
Opacità diffusa, nessuna fossetta: Contaminazione del gas . L'acqua o l'olio nel gas di assistenza si condensano sulla lente. Il laser li riscalda e il rivestimento brucia. Controllare il punto di rugiada dell'essiccatore d'aria. Sostituire gli elementi filtranti del compressore d'aria e dei filtri di precisione. Se si utilizza aria compressa, l'aria sporca distrugge rapidamente le lenti.
Impronte digitali o macchie ai bordi: Contaminazione durante l'installazione . Gli oli della pelle assorbono l'energia laser e bruciano il rivestimento. Indossare sempre guanti privi di polvere o copridita. Pulire la nuova lente con alcol e tamponi senza lanugine. Non toccare mai la superficie.
Diversi piccoli bruciature, fuori centro: Allineamento errato del fascio o dispersione. Controllare il centraggio dell'ugello e la sede del vetro protettivo. Se la lente non è posizionata in piano, il fascio può colpire il bordo.
Crepe senza bruciature: Sollecitazione meccanica o shock termico. Controllare la guarnizione a molla e la chiusura del cassetto. Un serraggio eccessivo o una O-ring danneggiata possono causare perdite e perdita di pressione. Se la testa perde la pressione positiva, gli schizzi penetrano.
Alcuni controlli rapidi:
-
Ogni turno: rimuovere la lente e ispezionarla alla luce. Sostituirla se si notano bruciature, opacità o scheggiature. Non utilizzare mai una lente danneggiata.
-
Ogni settimana: pulire la lente protettiva. Controllare i filtri del gas. Verificare la pressione positiva della testa.
-
Ogni 2–3 mesi: ispezionare le guarnizioni in gomma (O-ring) e le tenute. Sostituirle se invecchiate o deformate.
Il punto fondamentale: Il 95% delle lenti bruciate è prevenibile. Analizzare il pattern di bruciatura, correggere la causa radice e smettere di sostituire le lenti ogni settimana.
Se si sono già verificati foratura, qualità del gas e installazione, e la lente continua a bruciare, inviare il modello Raytools, foto delle bruciature, parametri di taglio e registro manutenzione a il nostro team di ingegneria . Vi aiuteremo a diagnosticare il problema più profondo.
