
Jaką grubość może przetnąć laserowy ploter o mocy 1500 W / 2000 W / 3000 W?
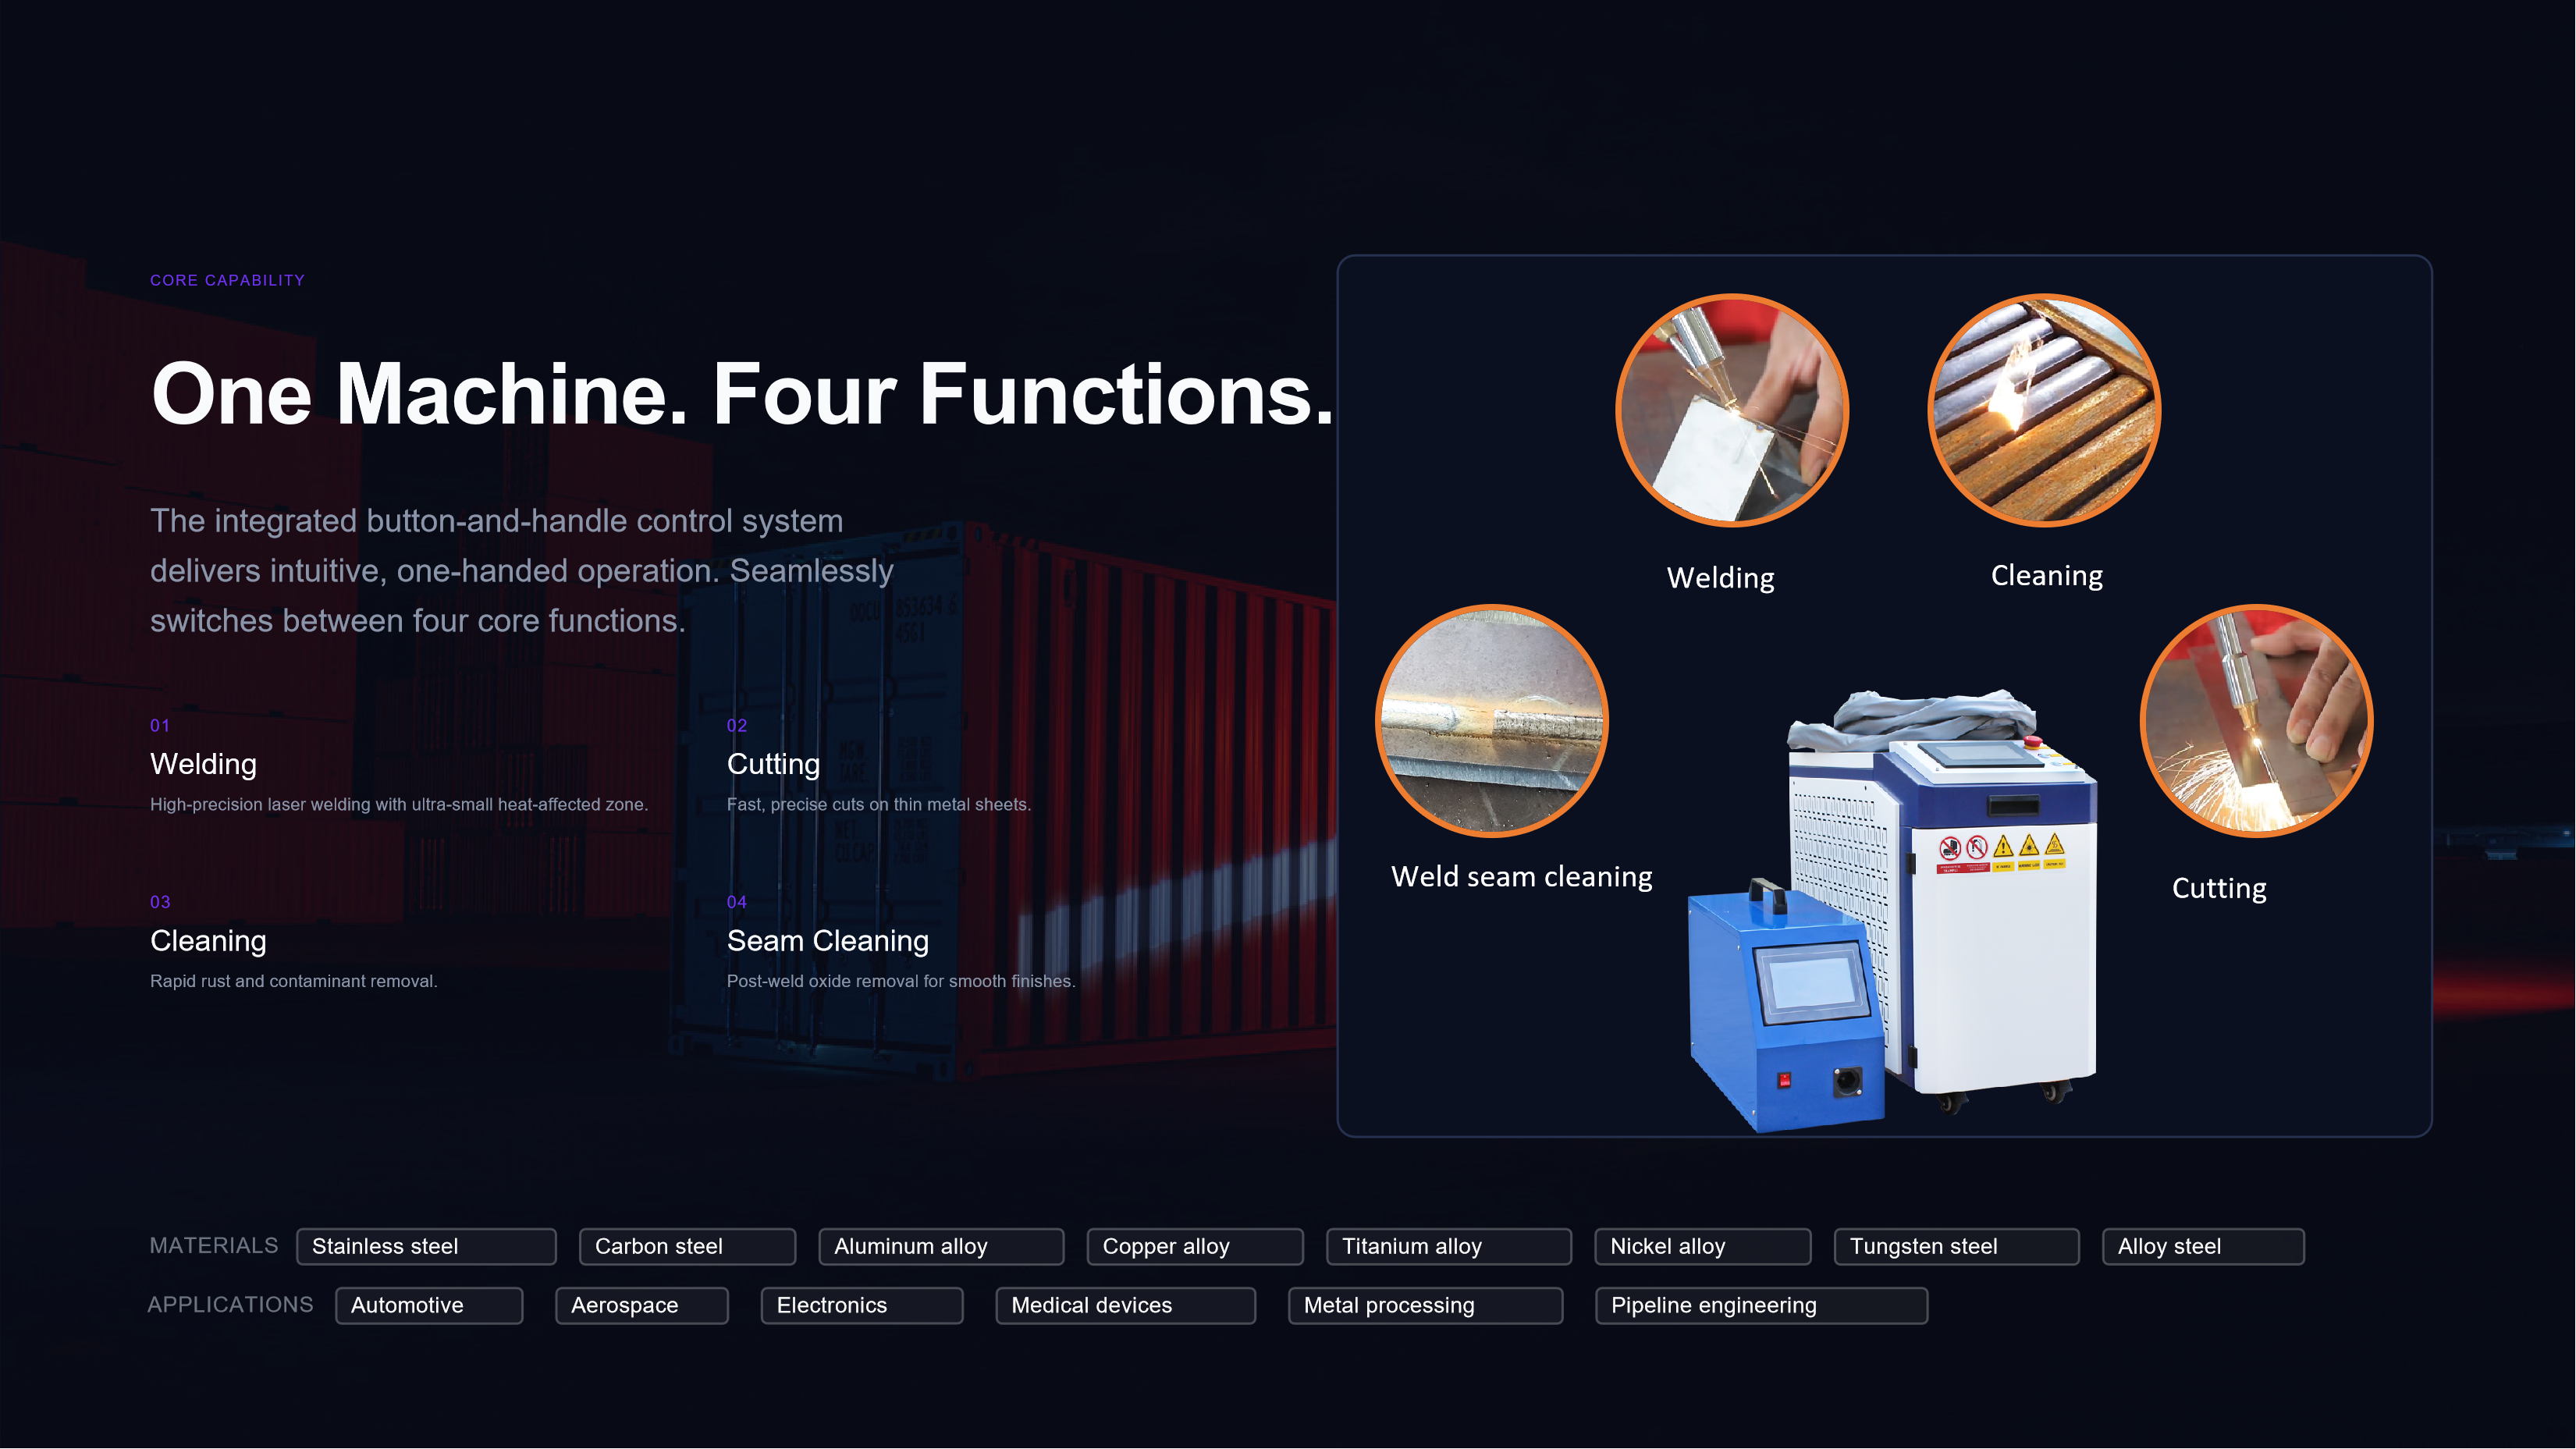
Jeśli przeprowadzasz audyt maszyny do cięcia laserem włókninowym do swojej warsztatowej działalności, kierowanie się wyłącznie danymi dotyczącymi „maksymalnej grubości” podanymi w arkuszu specyfikacji może doprowadzić do problemów. Istnieje ogromna różnica między powolnym rozcinaniem grubej płyty a uzyskaniem czystego cięcia gotowego do dalszej produkcji.
Oto rzeczywiste możliwości urządzenia oparte na codziennych obciążeniach warsztatowych.
Moc cięcia produkcyjnego (grubość i prędkość)
| Poziom mocy | Stal węglowa (O₂) | Stal nierdzewna (N₂) | Aluminium (N₂) |
| 1500W | 12 mm (przy 0,8 m/min) | 5 mm (przy 1,2 m/min) | 4 mm (przy 1,5 m/min) |
| 2000W | 16 mm (przy 0,7 m/min) | 6 mm (przy 1,5 m/min) | 6 mm (przy 1,2 m/min) |
| 3000 W | 20 mm (przy 0,6 m/min) | 10 mm (przy 1,1 m/min) | 10 mm (przy 1,0 m/min) |
Uwaga: To podstawowe wartości dla czystych, bezgruzowych krawędzi przy użyciu wysokiej jakości optyki i stabilnych ciśnień gazu wspomagającego.
Wybór między źródłem 1500 W a 2000 W w warsztatach wykonawczych
1500 W [maszyna do cięcia laserowego włókienkowego] bezproblemowo obsługuje typową obróbkę blach. Przetwarza stal węglową i nierdzewną o grubości od 1 mm do 3 mm z szybkimi, opłacalnymi prędkościami. Jednak jeśli na Twoich listach zleceń regularnie pojawiają się stal węglowa o grubości 10 mm lub stal nierdzewna o grubości 6 mm, konieczne jest uaktualnienie do źródła włókienkowego o mocy 2000 W. Dodatkowe waty zapewniają czystszy profil krawędzi na średnich grubościach blachy, oszczędzając operatorom godzin pracy związanych z ręcznym szlifowaniem wtórnego gruzu.
Zwiększanie mocy do 3000 W w celu obróbki konstrukcyjnej
Przy mocy 3000 W urządzenie przekształca się z maszyny przeznaczonej do lekkich blach metalowych w profesjonalne narzędzie do ciężkiej obróbki. Cięcie stali węglowej o grubości 20 mm oraz stali nierdzewnej o grubości 10 mm odbywa się w sposób niezawodny. Co ważniejsze, skraca się czas cyklu dla cieńszych grubości materiału. Na przykład system 3000 W przetwarza stal nierdzewną o grubości 2 mm niemal dwa razy szybciej niż model 1500 W, co znacznie zwiększa wydajność – liczbę części produkowanych na godzinę w ciągu dnia.
Kluczowe parametry decydujące o jakości krawędzi
• Optymalizacja gazu wspomagającego : Tlen (O₂) zapewnia reakcję egzoenergetyczną niezbędną do cięcia grubej stali węglowej, ale pozostawia warstwę tlenków. Azot (N₂) chłodzi strefę cięcia podczas obróbki stali nierdzewnej i aluminium, zapewniając jasną, gotową do spawania krawędź.
• Optyka i stabilność punktu skupienia: Cięcie grubej blachy wymaga większego średnicy dyszy oraz głębokiego, ujemnego położenia punktu skupienia, aby skutecznie usuwać stopiony żużel.
Podsumowanie
Nie kupuj systemu o mocy 3000 W, jeśli 90% Twojego obciążenia dotyczy blachy o grubości poniżej 3 mm. Dostosuj moc lasera do grubości materiału, który zajmuje najwięcej czasu na powierzchni roboczej maszyny.
Jeśli nie możesz zdecydować się na konfigurację mocy, zapoznaj się z naszym zaktualizowanym [ katalogiem maszyn do cięcia laserowego włókienkowego ] w celu porównania dostępnych opcji dysz, zużycia gazu oraz wymiarów konstrukcyjnych poszczególnych modeli.
