
วิธีเลือกลวดเชื่อมสำหรับเครื่องเชื่อมด้วยเลเซอร์ไฟเบอร์
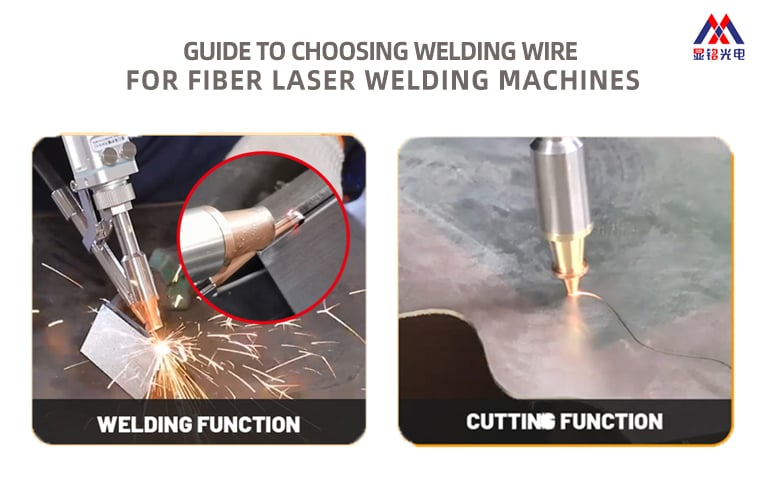
หากคุณดำเนินธุรกิจด้าน เครื่องเชื่อมเลเซอร์ไฟเบอร์ ลวดคือครึ่งหนึ่งของงาน ถ้าเลือกผิด จะเกิดการกระเด็น รูพรุน การทับซ้อนเย็น หรือรอยเชื่อมที่ดูดีแต่ล้มเหลวภายหลัง
ข้อแรก ต้องเลือกลวดให้สอดคล้องกับโลหะฐาน สำหรับสแตนเลสเกรด 304 ใช้ลวด ER308L สำหรับเกรด 316 ใช้ ER316L เหล็กคาร์บอนอย่าง Q235 ใช้ ER70S-6 อลูมิเนียมเกรด 6061 ใช้ ER4043 ส่วนเกรด 5083 ใช้ ER5356 ได้ดีกว่า ทองเหลืองใช้ HS221 หากองค์ประกอบทางเคมีไม่ตรงกัน จะทำให้เกิดรอยแตก ความต้านทานการกัดกร่อนต่ำ หรือรอยต่อที่อ่อนแอ
ข้อสอง ต้องเลือกเส้นผ่านศูนย์กลางของลวดให้สอดคล้องกับความหนาของแผ่นโลหะ แผ่นบางต้องใช้ลวดบาง แผ่นหนา 0.5–1.5 มม. ใช้ลวดเส้นผ่านศูนย์กลาง 0.8 มม. แผ่นหนา 1.5–3.0 มม. ใช้ลวด 1.0 มม. แผ่นหนา 3.0–4.5 มม. ใช้ลวด 1.2 มม. หรือ 1.6 มม. สำหรับแผ่นหนามากที่ต้องการสารเติมเต็มสูง การป้อนลวดคู่ขนาด 1.0 มม. อาจช่วยได้
ข้อสาม ต้องเลือกเส้นผ่านศูนย์กลางของลวดให้สอดคล้องกับกำลังเลเซอร์ ลวด 0.8 มม. ใช้กับเลเซอร์ประมาณ 1000 วัตต์ ลวด 1.0 มม. ใช้กับเลเซอร์ 1500–2000 วัตต์ ลวด 1.2–1.6 มม. หรือระบบป้อนลวดคู่ ใช้กับเลเซอร์ 2000–3000 วัตต์ขึ้นไป ลวดบางเกินไปเสี่ยงต่อการทะลุทะลวง ลวดหนาเกินไปทำให้การหลอมรวมไม่สมบูรณ์
จากนั้นตรวจสอบคุณภาพของลวดก่อนโหลด เช็ดด้วยแอลกอฮอล์ — สำลีต้องยังคงสีขาว ไม่มีสนิม; ลวดต้องมีสีเงินแวววาวหรือเป็นโลหะ ชั้นเคลือบทองแดงต้องน้อยกว่าร้อยละ 0.5 จัดเก็บลวดในภาชนะที่ปิดสนิทและแห้ง ลวดสกปรกหรือเปียกจะป้อนเข้าเครื่องได้ไม่ดี และการเชื่อมก็จะยิ่งแย่ลง
หากเครื่องของท่านมีฟังก์ชันตัดด้วย ท่านไม่จำเป็นต้องใช้ลวดเติมขณะตัด ให้ใช้อาร์กอนหรือไนโตรเจนที่อัตราการไหล 15 ลิตรต่อนาทีขึ้นไป ตรวจสอบหัวพ่นและตำแหน่งโฟกัส พารามิเตอร์การตัดแตกต่างจากการเชื่อม ดังนั้นโปรดปฏิบัติตามคู่มือเครื่องของท่าน
สรุปสั้น ๆ: เลือกลวดให้สอดคล้องกับวัสดุ ความหนา และกำลังเครื่อง ทดลองเชื่อมตัวอย่างก่อนผลิตเป็นจำนวนมาก หากท่านไม่แน่ใจ ส่งวัสดุพื้นฐาน ความหนา และกำลังเครื่องของท่านไปยังทีมวิศวกรของเรา เราจะช่วยท่านเลือกลวดและตั้งค่าที่เหมาะสม