
Fiber Lazer Kaynak Makineleri İçin Kaynak Teli Nasıl Seçilir?
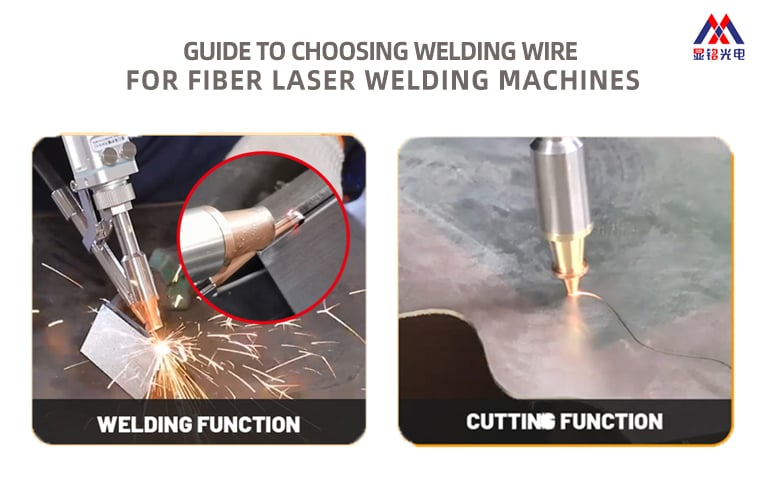
Eğer bir fiber lazer kaynak makinesi , tel işin yarısıdır. Yanlış seçim yaparsanız sıçrama, gözeneklilik, soğuk birleşme veya dıştan sağlam görünen ama ileride kırılan bir kaynak elde edersiniz.
Öncelikle teli ana metalinizle eşleştirin. 304 paslanmaz çelik için ER308L kullanın. 316 için ER316L. Q235 gibi karbon çelikleri için ER70S-6. Alüminyum 6061 için ER4043; 5083 için ise ER5356 daha uygundur. Pirinç için HS221 gerekir. Kimyasal uyumsuzluk çatlaklara, kötü korozyon direncine veya zayıf eklemelere neden olur.
İkinci olarak, tel çapını levha kalınlığıyla eşleştirin. İnce levhalar ince tel gerektirir. 0,5–1,5 mm levha: 0,8 mm tel. 1,5–3,0 mm: 1,0 mm. 3,0–4,5 mm: 1,2 mm veya 1,6 mm. Yüksek dolgu gereksinimi olan kalın levhalar için çift 1,0 mm tel kullanılabilir.
Üçüncü olarak, tel çapını lazer gücüyle eşleştirin. 1000 W civarında güç için 0,8 mm tel. 1500–2000 W için 1,0 mm. 2000–3000 W ve üzeri güçler için 1,2–1,6 mm veya çift beslemeli sistem. Çok ince tel delinmeye neden olurken, çok kalın tel tam kaynaşmayı engeller.
Sonra telin kalitesini yüklemeden önce kontrol edin. Alkolle silin—pamuk beyaz kalmalıdır. Pas olmamalı; tel parlak gümüş veya metalik olmalıdır. Bakır kaplama %0,5’in altında olmalıdır. Teli kapalı ve kuru ortamda saklayın. Kirli veya nemli tel beslemede sorun çıkarır ve kaynak kalitesi düşer.
Eğer makinenizde kesme işlevi de varsa, kesme işlemi için dolgu teli gerekmez. Argon veya azot kullanın ve akış hızını 15 L/dk veya daha yüksek tutun. Nozul ve odak konumunu kontrol edin. Kesme parametreleri kaynak parametrelerinden farklıdır; bu nedenle makine kılavuzunu dikkatlice okuyun.
Kısa versiyon: Malzeme, kalınlık ve güç uyumlu olmalı. Tam partiye geçmeden önce bir örnek testi yapın. Emin değilseniz, temel metalinizi, kalınlığınızı ve makine gücünüzü mühendislik ekibimize gönderin . Size doğru tel ve ayarları seçmemizde yardımcı oluruz.
