
Demo’dan Günlük Üretim’e: Elde Tutulan Lazer Temizleme İşlemini Operatörler Arasında Tekrarlanabilir Hale Getirmek
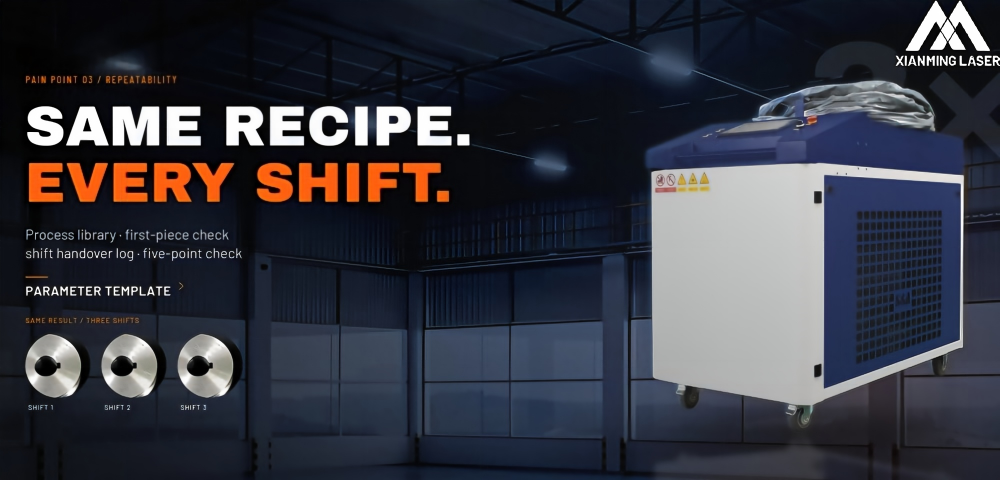
İki mağaza aynı işi yürütür 6000 W’lık temizleyici Aynı parçada. Biri tutarlı bir yüzey kalitesi ve sabit bir çevrim süresi elde eder. Diğeri ise pazartesi günü ısı lekesi, çarşamba günü eksik boya ve cuma günü yanmış lens ile karşılaşıyor. Fark genellikle operatörde yatmaz. Fark, sürecin operatörün ellerinin dışında var olup olmadığındadır.
Neden 6000 W, operatör farklarını büyütür? 6000 W’lık güçte, enerji penceresi elle çalışırken daha dar olur. Uzaklık mesafesinde, açıda veya ilerleme hızında küçük bir değişiklik, enerji yoğunluğunu sonuçları değiştirecek kadar etkiler. 3000 W’lık bir makine tereddütlü bir eli affeder; bir 6000W lazer temizleme makinesi bunu kaydeder.
Kılavuzun kendi sayıları, kaç değişkenin devreye girdiğini gösterir: tarama hızı 1.000–40.000 mm/sn arası, tarama genişliği 20–500 mm arası, ayrıca güç, frekans, çalışma döngüsü, sallanma hızı ve sallanma uzunluğu. Kılavuz ayrıca operatörden nozul ile plaka arasındaki mesafeyi sabit tutmasını ve el hareket hızını eşit tutmasını ister. Bu iyi bir tavsiyedir. Ancak bu henüz bir süreç değildir.
"Beni izle ve dene" şeklindeki eğitim, bir süreci değil, bir hissi aktarır. Bir sürecin adı, yazılı bir parametre seti, kabul kriteri ve iyi bir parçanın fotoğrafı olmalıdır.
Dört adımlı bir tarif yöntemi
Amaç, kaplamayı tek geçişte kaldıran en düşük enerjiyi bulmak ve ardından bu ayarı sabitlemektir. Daha yüksek enerji daha iyi değildir; sadece alt tabaka hasarı eşiğine daha yakındır.
Adım 1 — Geometriyi sabitleyin. Kafa üzerindeki odak lensi için mesafeyi ayarlayın, kafayı 90° ± 10° açıda tutun ve düz parçalarda bir rulo kılavuzu veya ayırıcı kullanın. İki operatörün aynı izi oluşturmasını sağlamak için örtüşme yönünü işaretleyin.
Adım 2 — Genişliği ve örtüşmeyi ayarlayın. En geniş mümkün ayar yerine, özelliği eşleyen bir izle başlayın ve ilk denemede %30–50 örtüşme kullanın. Daha geniş izler ısıyı yayarken, fazla örtüşme ısıyı biriktirir.
Adım 3 — En düşük etkili enerjiyi belirleyin. Hızlı ve düşük güçle başlayıp, kaplama bir geçişte temizlenene kadar gücü artırın veya hızı azaltın. Ardından %10–15 geri alın ve ısı lekesi, renk değişimi, görünür iz veya alt tabaka kaybı olup olmadığını kontrol edin. Bu geri alma işlemi parçayı korur.
Adım 4 — Tarifeyi sabitleyin ve adlandırın. Örneğin "Karbon çelik / yoğun pas / 80 µm / 40 mm iz" gibi, malzeme, kaplama, kalınlık ve iz genişliğine göre adlandırın. İşlem kütüphanesinde kaydedin; onaylanmadan önce ve sonra çekilen fotoğrafları ekleyin; gaz basıncını ve lens saatlerini kaydedin. Adı ve fotoğrafı olmayan bir tarife sadece bir söylenti olarak kabul edilir.
Bunu vardiyalar arasında tekrarlanabilir hale getirin
Kontrol paneli rutini destekler. 10 inçlik dokunmatik ekran, yaygın parametreleri kaydetmek ve çağırmak için bir işlem alanı, lens sıcaklıklarını, giriş ve çıkış durumlarını ile alarm geçmişini gösteren tanı sayfası ve güvenlik kilidi, lazer, galvo, hava basıncı, soğutucu ve lens alarmaları için bir durum çubuğu içerir. Bu işlevleri standart çalışma parçası olarak kullanın; sorun giderme amacıyla değil.
Çoğu hücre için tek sayfalık bir çalışma talimatı yeterlidir. Talimatta tarif adı, kabul edilen yüzeyin bir fotoğrafı, kabul kriteri, gaz basıncı, lens kontrol noktası ve acil durdurma konumu yer almalıdır. Talimatı makineye laminat edin.
Her vardiyaya başlarken ve her lens değişikliğinden sonra ilk parça kontrolünü yapın: kırmızı ışık merkezde olmalı, test yaması hurda malzemeye uygulanmalı, lens görsel olarak incelenmeli ve su 25 °C’de olmalıdır. Sonucu kaydedin. Bu, tüm vardiyayı hurda ile sonuçlanan sorunların büyük çoğunluğunu yakalayan iki dakikalık bir rutindir.
Parça ailesi bunu gerektirdiğinde, basit bir doğrusal kaydırma veya döner pozisyonlayıcı, herhangi bir eğitim sloganından daha iyi şekilde el hızı değişkenliğini ortadan kaldırır. Tamir ve saha işleri için elde tutulan başlık doğru araçtır; tarif ve ilk parça kontrolü ise tutarlılığı sağlar.
Parça ailesi bunu gerektirdiğinde, basit bir doğrusal kaydırma veya döner pozisyonlayıcı, herhangi bir eğitim sloganından daha iyi şekilde el hızı değişkenliğini ortadan kaldırır. Tamir ve saha işleri için elde tutulan başlık doğru araçtır; tarif ve ilk parça kontrolü ise tutarlılığı sağlar.
Rolleri net tutun: Operatörler tarif uygulamasından ve ilk parça kontrolünden sorumludur; mühendisler ise tarif oluşturmaktan ve onaylamaktan sorumludur. Bir operatöre 6000 W’lık bir makinede tarif icat etmesini istemek, ısı lekesi ve yanmış lenslerin sürece girmesine yol açar.
Güvenlik ve uyumluluk, tekrarlanabilirliğin bir parçasıdır.
Operatörün gözlük takmayı hatırlamasına dayanan bir süreç, bir süreç değildir. Makine, görünmez, yoğun ve yayılmış yansıma ile bile tehlikeli olan bir Sınıf IV fiber lazer içerir. Koruyucu gözlükler, ısıya dayanıklı eldivenler, temiz bir çalışma alanı, 4 kg veya daha büyük bir yangın söndürücü ve kesinlikle "çalışırken asla tek başına bırakılmamalıdır" kuralı, iş talimatında yer almalıdır; bir çekmecede değil.
Kontrol sistemi zaten ana kilitleme mekanizmalarını ortaya çıkarır: güvenlik kilidi durumu, kabuk benzeri alarm, hava basıncı, soğutucu alarmı ve lens sıcaklığı alarmı. Bir alarmı, temizlenmesi gereken bir rahatsızlık değil, durma sinyali olarak değerlendirin. Kılavuzdaki alarm mantığı ve lens sıcaklığı eşik değerleri, optik bileşenlerin arızalanmasından önce bunları korumak için belirlenmiştir.
İthalat ve Çevre, Sağlık ve Güvenlik (EHS) incelemesi için kılavuzda ürünün CE, RoHS, FDA ve RCM uyumluluğu belirtilmiştir. Uygunluk beyanlarını sevkiyat belgeleriyle birlikte saklayın ve sahanin risk değerlendirmesinin gerçek kurulumu kapsadığından emin olun: yansımalar, duman tahliyesi, yangın yükü ve elektriksel koruma.
