
Як обрати зварювальну дріт для волоконних лазерних зварювальних машин
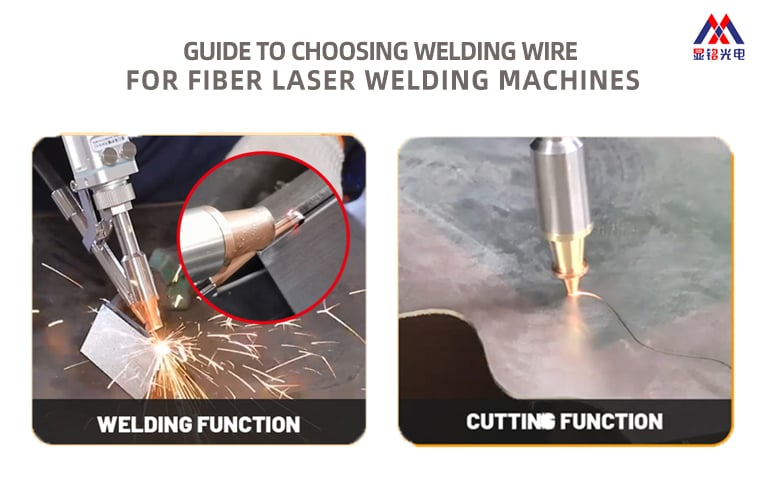
Якщо ви керуєте машини для зварювання волоконним лазером , дріт — це половина роботи. Помилка у виборі призводить до бризок, пористості, неповного сплавлення або шва, що виглядає добре, але руйнується згодом.
По-перше, підбирайте дріт відповідно до основного металу. Для нержавіючої сталі 304 використовуйте ER308L. Для 316 — ER316L. Вуглецева сталь, наприклад Q235, потребує ER70S-6. Алюміній 6061 добре зварюється дротом ER4043; для 5083 краще підійде ER5356. Для латуні потрібен HS221. Несумісність хімічного складу призводить до тріщин, поганої корозійної стійкості або слабких з’єднань.
По-друге, підбирайте діаметр дроту відповідно до товщини листа. Тонкий лист потребує тонкого дроту. Для листа товщиною 0,5–1,5 мм — дріт діаметром 0,8 мм. Для 1,5–3,0 мм — 1,0 мм. Для 3,0–4,5 мм — 1,2 мм або 1,6 мм. Для товстого листа з високим обсягом наповнювального матеріалу можна застосувати два дроти діаметром 1,0 мм.
По-третє, підбирайте діаметр дроту відповідно до потужності лазера. Дріт діаметром 0,8 мм — приблизно для 1000 Вт. 1,0 мм — для 1500–2000 Вт. 1,2–1,6 мм або подвійна подача — для 2000–3000 Вт і вище. Занадто тонкий дріт загрожує пробоєм, занадто товстий — неповним сплавленням.
Потім перевірте якість дроту перед завантаженням. Протріть спиртом — вата має залишатися білою. Ржавчини бути не повинно; дріт має мати яскраво-сріблястий або металевий блиск. Вміст мідного покриття має бути меншим за 0,5 %. Зберігайте дріт у герметичній та сухій упаковці. Брудний або вологий дріт погано подається й ще гірше зварюється.
Якщо ваш пристрій також має функцію різання, то для різання не потрібен наповнювальний дріт. Використовуйте аргон або азот із витратою 15 л/хв або більше. Перевірте сопло й положення фокусу. Параметри різання відрізняються від параметрів зварювання, тому дотримуйтесь інструкції до вашого пристрою.
Коротка версія: підберіть матеріал, товщину й потужність. Протестуйте зразок перед обробкою повної партії. Якщо ви не впевнені, надішліть нашій інженерній команді базовий метал, його товщину й потужність вашого пристрою . Ми допоможемо вам обрати правильний дріт і налаштування.
