
Từ trình diễn sang sản xuất hàng ngày: Đảm bảo tính lặp lại của quy trình làm sạch bằng laser cầm tay giữa các thao tác viên
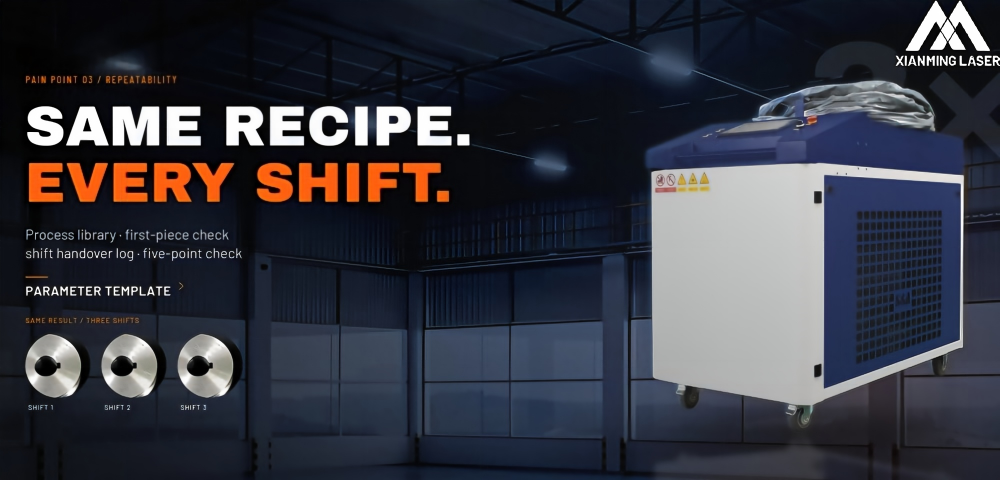
Hai cửa hàng vận hành giống nhau máy làm sạch 6000W trên cùng một bộ phận. Một cửa hàng đạt được bề mặt hoàn thiện đồng đều và thời gian chu kỳ ổn định. Cửa hàng kia lại bị ngả màu do nhiệt vào thứ Hai, bỏ sót lớp sơn vào thứ Tư và làm cháy ống kính vào thứ Sáu. Sự khác biệt hiếm khi nằm ở người vận hành. Mà nằm ở việc quy trình có tồn tại độc lập với thao tác của người vận hành hay không.
Tại sao công suất 6000W làm nổi bật sự khác biệt giữa các người vận hành: Ở mức 6000W, khoảng năng lượng cho phép theo cảm nhận của người dùng trở nên hẹp hơn. Chỉ một thay đổi nhỏ về khoảng cách giữa đầu phun và vật liệu, góc nghiêng hoặc tốc độ di chuyển cũng đủ làm thay đổi mật độ năng lượng và dẫn đến kết quả khác biệt. Một máy 3000W có thể dung nạp được sự chần chừ trong thao tác tay; còn một máy làm sạch laser 6000W ghi lại điều đó.
Các con số trong chính sách hướng dẫn đã cho thấy số lượng biến số đang ảnh hưởng: tốc độ quét từ 1.000 đến 40.000 mm/giây, chiều rộng quét từ 20 đến 500 mm, cộng thêm công suất, tần số, chu kỳ hoạt động, tốc độ dao động và chiều dài dao động. Hướng dẫn cũng yêu cầu người vận hành giữ khoảng cách giữa đầu phun và tấm vật liệu ổn định, đồng thời duy trì tốc độ di chuyển tay đều đặn. Đó là lời khuyên tốt. Nhưng điều đó chưa phải là một quy trình.
Việc đào tạo theo phương pháp "hãy quan sát tôi rồi thử làm theo" chỉ truyền đạt cảm giác, chứ không truyền đạt quy trình. Một quy trình cần có tên gọi, một bộ thông số được ghi rõ bằng văn bản, một tiêu chí chấp nhận và một ảnh chụp chi tiết đạt chuẩn.
Phương pháp công thức gồm bốn bước
Mục tiêu là xác định mức năng lượng thấp nhất có thể loại bỏ lớp phủ trong một lần quét, sau đó cố định thiết lập đó. Mức năng lượng cao hơn không phải lúc nào cũng tốt hơn; nó chỉ đơn thuần là tiến gần hơn tới ngưỡng gây hư hại cho lớp nền.
Bước 1 — Cố định hình học. Thiết lập khoảng cách giữa đầu cắt và thấu kính hội tụ trên đầu cắt, giữ đầu cắt ở góc 90° ± 10°, đồng thời sử dụng thanh dẫn lăn hoặc miếng đệm khoảng cách khi xử lý các chi tiết phẳng. Đánh dấu hướng chồng lấn để hai người vận hành tạo ra cùng một đường quét.
Bước 2 — Thiết lập chiều rộng và độ chồng lấn. Bắt đầu với đường quét phù hợp với đặc điểm cần xử lý, chứ không phải với thiết lập rộng nhất có thể, và thử nghiệm ban đầu với độ chồng lấn từ 30–50%. Đường quét rộng hơn sẽ làm lan tỏa nhiệt; độ chồng lấn quá lớn sẽ khiến nhiệt tích tụ.
Bước 3 — Tìm năng lượng hiệu quả tối thiểu. Bắt đầu nhanh và ở mức thấp, sau đó tăng công suất hoặc giảm tốc độ cho đến khi lớp phủ được làm sạch hoàn toàn trong một lần đi qua. Giảm lại 10–15% và kiểm tra xem có vết đổi màu do nhiệt, biến màu, đường đi rõ ràng hoặc mất vật liệu nền hay không. Việc giảm lại này chính là yếu tố bảo vệ chi tiết.
Bước 4 — Khóa và đặt tên quy trình. Đặt tên theo vật liệu, loại lớp phủ, độ dày và chiều rộng đường đi; ví dụ: "Thép carbon / gỉ sét chặt / 80 µm / đường đi 40 mm". Lưu quy trình vào thư viện quy trình, đính kèm ảnh trước và sau khi thực hiện, đồng thời ghi lại áp suất khí và số giờ sử dụng kính lọc tại thời điểm phê duyệt. Một quy trình không có tên và không có ảnh chỉ là tin đồn.
Đảm bảo tính lặp lại qua các ca làm việc
Bảng điều khiển hỗ trợ quy trình làm việc. Màn hình cảm ứng 10 inch có khu vực quy trình để lưu và gọi lại các thông số phổ biến, trang chẩn đoán hiển thị nhiệt độ ống kính, trạng thái đầu vào và đầu ra cũng như lịch sử cảnh báo, và thanh trạng thái cho khóa an toàn, tia laser, gương quét (galvo), áp suất khí, máy làm mát (chiller) và cảnh báo ống kính. Sử dụng những chức năng này như một phần của công việc tiêu chuẩn, chứ không phải chỉ để xử lý sự cố sau khi đã xảy ra.
Một hướng dẫn công việc trên một trang là đủ cho hầu hết các ô sản xuất. Hướng dẫn này cần ghi rõ tên công thức, ảnh bề mặt đạt yêu cầu, tiêu chí chấp nhận, áp suất khí, điểm kiểm tra ống kính và vị trí nút dừng khẩn cấp. Dán hướng dẫn này lên máy.
Thực hiện kiểm tra chi tiết đầu tiên mỗi ca làm việc và sau mỗi lần thay ống kính: chùm sáng đỏ nằm ở tâm, mẫu thử trên phế liệu, kiểm tra trực quan ống kính, nước ở nhiệt độ 25°C. Ghi lại kết quả. Đây là quy trình hai phút giúp phát hiện sớm hầu hết các vấn đề có thể dẫn đến tình trạng phế phẩm toàn ca.
Khi họ linh kiện cho phép, một bộ trượt tuyến tính đơn giản hoặc bộ định vị xoay sẽ loại bỏ sự chênh lệch tốc độ tay hiệu quả hơn bất kỳ khẩu hiệu đào tạo nào. Đối với sửa chữa và công việc tại hiện trường, đầu cầm tay là công cụ phù hợp, còn quy trình chuẩn (recipe) cộng với kiểm tra chi tiết đầu tiên đảm bảo tính nhất quán.
Khi họ linh kiện cho phép, một bộ trượt tuyến tính đơn giản hoặc bộ định vị xoay sẽ loại bỏ sự chênh lệch tốc độ tay hiệu quả hơn bất kỳ khẩu hiệu đào tạo nào. Đối với sửa chữa và công việc tại hiện trường, đầu cầm tay là công cụ phù hợp, còn quy trình chuẩn (recipe) cộng với kiểm tra chi tiết đầu tiên đảm bảo tính nhất quán.
Giữ vai trò rõ ràng: người vận hành chịu trách nhiệm thực hiện quy trình chuẩn (recipe) và kiểm tra chi tiết đầu tiên; kỹ sư chịu trách nhiệm xây dựng và phê duyệt quy trình chuẩn (recipe). Yêu cầu người vận hành tự sáng tạo quy trình chuẩn (recipe) trên máy công suất 6000W chính là cách để vết đổi màu do nhiệt và ống kính bị cháy lọt vào quy trình.
An toàn và tuân thủ là một phần của tính lặp lại
Một quy trình phụ thuộc vào việc người vận hành nhớ đeo kính bảo hộ thì không phải là một quy trình. Máy chứa tia laser sợi quang cấp IV: vô hình, cường độ cao và nguy hiểm ngay cả khi phản xạ khuếch tán. Kính bảo hộ, găng tay chịu nhiệt, khu vực làm việc sạch sẽ, bình chữa cháy có trọng lượng từ 4 kg trở lên và quy tắc nghiêm ngặt ‘tuyệt đối không để máy chạy mà không có người giám sát’ đều phải được nêu rõ trong hướng dẫn làm việc, chứ không được cất trong ngăn kéo.
Hệ thống điều khiển đã hiển thị các khóa liên động chính: trạng thái khóa an toàn, cảnh báo nắp chụp (clamshell), áp suất khí, cảnh báo bộ làm mát (chiller) và cảnh báo nhiệt độ ống kính. Coi mỗi cảnh báo như tín hiệu dừng — không phải là phiền toái để loại bỏ. Logic cảnh báo và ngưỡng nhiệt độ ống kính được nêu trong hướng dẫn sử dụng nhằm bảo vệ quang học trước khi chúng bị hỏng.
Để nhập khẩu và đánh giá EHS, hướng dẫn sử dụng nêu rõ sản phẩm tuân thủ các tiêu chuẩn CE, RoHS, FDA và RCM. Giữ các tuyên bố tuân thủ kèm theo tài liệu vận chuyển, đồng thời đảm bảo đánh giá rủi ro tại hiện trường bao quát đầy đủ việc lắp đặt thực tế: phản xạ, hút khói, tải cháy và bảo vệ điện.