
Tại sao đầu tự động lấy nét Raytools liên tục làm cháy các kính bảo vệ
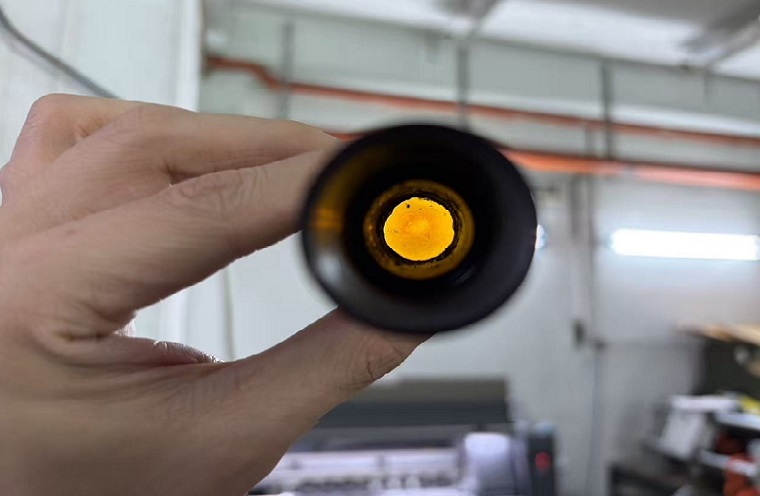
Bạn vừa thay kính bảo vệ hôm qua. Hôm nay nó lại bị cháy trong lúc khoan thủng. Bạn kéo ngăn kéo ra, và ở đó — một vết lõm nhỏ xíu ngay chính giữa. Đó là lần thứ ba trong tháng này.
Trước khi vứt bỏ, hãy quan sát mẫu vết cháy. Tại Xianming Laser chúng tôi luôn nói với khách hàng rằng mẫu vết cháy cho biết chính xác vấn đề trong thiết lập của bạn.
Vết lõm ở trung tâm, kích thước bằng đầu kim ghim: Bắn tóe khi khoan thủng . Đây là nguyên nhân phổ biến nhất trên mọi máy cắt laser sợi . Kim loại nóng chảy bắn lên qua vòi phun và đập vào kính. Hãy kiểm tra thông số khoan thủng của bạn. Chuyển từ khoan thủng liên tục sang khoan thủng xung. Tăng thời gian trễ khoan thủng thêm 0,5 giây. Đảm bảo thời gian trễ khí không quá ngắn — nếu tia laser bắn trước khi khí được cấp, các hạt bắn tóe sẽ bay thẳng vào kính. Đồng thời kiểm tra độ mài mòn của vòi phun và sử dụng lớp phủ chống bắn tóe.
Lớp mờ đục, không có vết lõm: Nhiễm bẩn khí nước hoặc dầu trong khí hỗ trợ ngưng tụ trên thấu kính. Tia laser làm nóng chúng, dẫn đến lớp phủ bị cháy. Kiểm tra điểm sương của máy sấy khí. Thay thế các bộ lọc trên máy nén khí và các bộ lọc tinh.
Dấu vân tay hoặc vết bẩn ở viền: Nhiễm bẩn trong quá trình lắp đặt dầu từ da hấp thụ năng lượng laser và làm cháy lớp phủ. Luôn đeo găng tay không bụi hoặc bao ngón tay. Làm sạch thấu kính mới bằng cồn và tăm bông không xơ. Không bao giờ chạm trực tiếp vào bề mặt.
Một vài vết cháy nhỏ, lệch tâm: Tia laser lệch hướng hoặc phân tán. Kiểm tra việc căn chỉnh vòi phun và vị trí cửa sổ bảo vệ. Nếu thấu kính không đặt phẳng, tia có thể va chạm vào viền.
Các vết nứt không kèm cháy: Ứng suất cơ học hoặc sốc nhiệt. Kiểm tra gioăng cao su đàn hồi và khóa ngăn kéo. Siết quá chặt hoặc gioăng O bị hư hỏng có thể gây rò rỉ và mất áp suất. Nếu đầu cắt mất áp suất dương, các hạt bắn tung tóe sẽ xâm nhập vào.
Một vài kiểm tra nhanh:
-
Mỗi ca làm việc: tháo ống kính ra và kiểm tra dưới ánh sáng. Thay thế ngay nếu phát hiện vết cháy, mờ hoặc nứt vỡ. Không tiếp tục sử dụng ống kính bị hư hại.
-
Hàng tuần: làm sạch ống kính bảo vệ. Kiểm tra bộ lọc khí. Xác minh áp suất dương tại đầu cắt.
-
Cứ sau 2–3 tháng: kiểm tra các gioăng O-ring và phớt kín. Thay thế nếu bị lão hóa hoặc biến dạng.
Tóm lại: 95% trường hợp ống kính bị cháy là có thể phòng tránh được. Hãy phân tích mẫu vết cháy, khắc phục nguyên nhân gốc rễ và chấm dứt việc thay ống kính mỗi tuần.
Nếu bạn đã kiểm tra kỹ quy trình khoan thủng, chất lượng khí và cách lắp đặt, mà ống kính vẫn bị cháy, vui lòng gửi thông tin về model Raytools, ảnh vết cháy, thông số cắt và nhật ký bảo trì đến đội ngũ kỹ sư của chúng tôi . Đội ngũ kỹ thuật của chúng tôi sẽ hỗ trợ bạn chẩn đoán vấn đề sâu hơn.