
ファイバーレーザー溶接機向け溶接ワイヤーの選び方
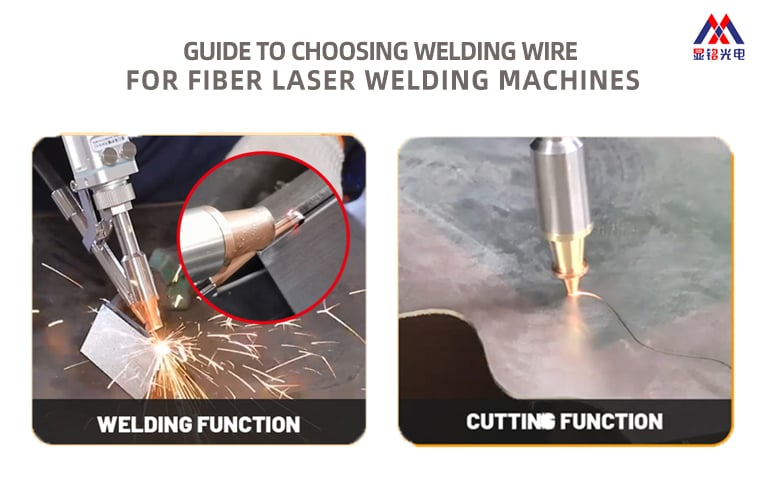
あなたが ファイバーレーザー溶接機 溶接ワイヤー選びは作業の半分です。不適切なワイヤーを選ぶと、スパッタや気孔、コールドラップが発生したり、見た目は良好でも後に強度不足で破断するといった問題が起こります。
まず、母材に合ったワイヤーを選択します。 SUS304にはER308L、SUS316にはER316Lを用います。Q235などの炭素鋼にはER70S-6、アルミニウム6061にはER4043、5083にはER5356が適しています。真鍮にはHS221を使用します。化学組成が不一致だと、割れや耐食性の低下、接合強度の不足などが生じます。
次に、板厚に応じたワイヤー径を選択します。 薄板には細いワイヤーが必要です。0.5~1.5mm厚の板には0.8mm径、1.5~3.0mm厚には1.0mm径、3.0~4.5mm厚には1.2mmまたは1.6mm径のワイヤーが適しています。厚板で大量の溶接金属が必要な場合は、2本の1.0mm径ワイヤーを並列供給する方法も有効です。
さらに、レーザー出力に応じたワイヤー径を選択します。 約1000Wでは0.8mm径、1500~2000Wでは1.0mm径、2000~3000W以上では1.2~1.6mm径、あるいは2本供給が推奨されます。ワイヤーが細すぎると貫通(バーンスルー)のリスクが高まり、太すぎると溶着不良(不完全溶融)を引き起こします。
次に、ワイヤーの品質をロード前に確認してください。 アルコールで拭き取ります——綿が白いままである必要があります。錆びはなく、ワイヤーは明るい銀色または金属光沢を呈している必要があります。銅被覆率は0.5%未満とします。ワイヤーは密閉・乾燥状態で保管してください。汚染や湿気があると送線不良を起こし、溶接品質も劣化します。
ご使用の機器に切断機能が付いている場合、切断時にはフィラー・ワイヤーは不要です。アルゴンまたは窒素ガスを15L/分以上で供給してください。ノズル状態および焦点位置を確認してください。切断条件は溶接とは異なりますので、必ず機器の取扱説明書に従ってください。
簡潔にまとめると:母材、板厚、出力に応じて適切なワイヤーを選定し、量産前に試験溶接を行ってください。ご判断が難しい場合は、 母材の種類、板厚、および機器の出力仕様を当社エンジニアリングチームまでお送りください。 最適なワイヤーおよび条件設定をご提案いたします。
